فصل اول: مقدمه و الزامات مهندسی متریال در محیطهای تهاجمی دریایی و فراساحلی
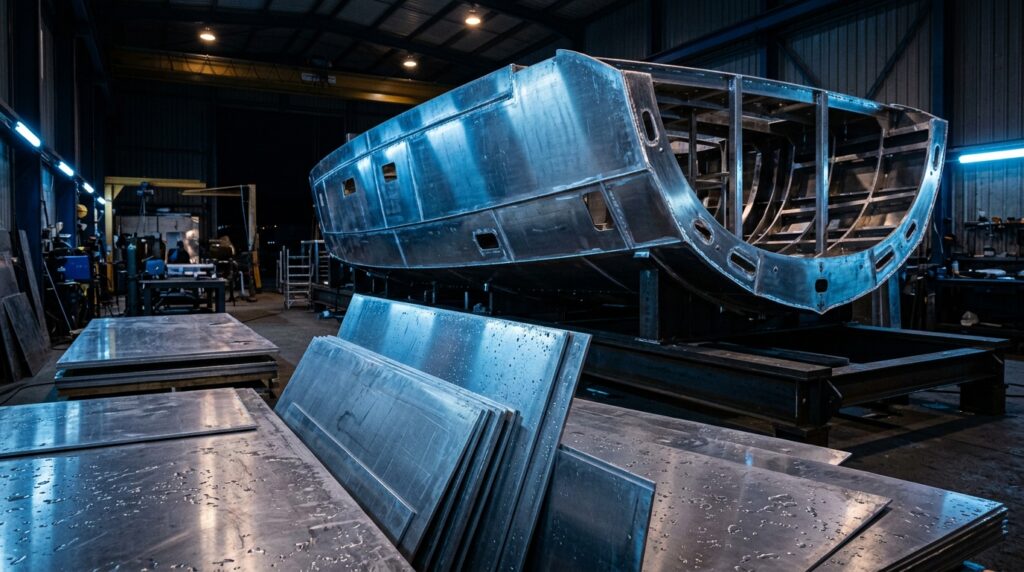
محیطهای دریایی، سواحل آزاد، سکوهای نفتی آفشور و مخازن فرآیندی، خشنترین و مخربترین اتمسفرهای کاری را برای فلزات مهندسی رقم میزنند. وجود یونهای پرخاشگر کلرید ($Cl^-$)، رطوبت نسبی دائمی بالای ۸۵ درصد، اسپری نمک، تغییرات شدید دما و حضور میکروارگانیسمهای دریایی، سازههای فلزی را در معرض تهدید مداوم انواع خوردگیهای موضعی، حفرهای و گالوانیک قرار میدهد. در دهههای گذشته، استفاده از فولادهای ساختمانی کربنی به دلیل وزن بسیار سنگین، نیاز مکرر به سندبلاست و اعمال پوششهای رنگ گرانقیمت اپوکسی و نرخ بالای زنگزدگی، هزینههای سرسامآور نگهداری و تعمیرات (O&M) را به ناوگانهای دریایی تحمیل میکرد.
ورود آلیاژهای آلومینیوم گرید دریایی (Marine Grade Aluminum Alloys) به ویژه خانواده آلیاژهای آلومینیوم-منیزیم (سری ۵۰۰۰)، انقلابی بزرگ در مهندسی کشتیسازی، سازههای فراساحلی و صنایع نفت و گاز ایجاد کرد. آلومینیوم با چگالی حدود ۲.۶۶ تا ۲.۶۸ گرم بر سانتیمتر مکعب (حدود یکسوم چگالی فولاد)، باعث کاهش چشمگیر وزن سازه، پایین آمدن مرکز ثقل شناورها، افزایش ظرفیت باربری مفید، کاهش مصرف سوخت و افزایش سرعت دریانوردی میشود. در میان آلیاژهای سری ۵۰۰۰، دو گرید ورق آلومینیوم ۵۰۸۳ دریایی و ورق آلومینیوم ۵۰۵۲ به عنوان ستونهای اصلی استاندارد بینالمللی صنایع دریایی شناخته میشوند.
در این مونوگراف جامع مهندسی، به تحلیل عمیق متالورژی سیستم آلیاژی Al-Mg، مکانیزمهای مقاومت به خوردگی در آب شور، رفتار چقرمگی در دماهای فوقسرد کرایوژنیک (مخازن LNG)، تکنولوژی جوشکاری سازهای، استاندارد مؤسسات ردهبندی بینالمللی (DNV GL، Lloyd’s Register، ABS) و راهنمای انتخاب و خرید سازمانی این مقاطع میپردازیم.
فصل دوم: متالورژی سیستم آلیاژی Al-Mg و نقش عناصر آلیاژی در استحکام کارسرد
آلیاژهای سری ۵۰۰۰ در دسته آلیاژهای غیرقابل عملیات حرارتی (Non-Heat Treatable) قرار دارند. این آلیاژها استحکام مکانیکی خود را نه از طریق عملیات انحلال و پیرسختی، بلکه از طریق دو مکانیزم بنیادین به دست میآورند:
- استحکامبخشی ناشی از محلول جامد (Solid Solution Strengthening): انحلال اتمهای منیزیم درون شبکه کریستالی مکعبی مرکز سطحی (FCC) آلومینیوم، به دلیل اختلاف شعاع اتمی، اعوجاج الاستیک در شبکه ایجاد کرده و مانع از حرکت آسان نابجاییها میشود. منیزیم یکی از موثرترین عناصر در افزایش استحکام تسلیم آلومینیوم بدون تخریب شدید شکلپذیری است.
- کرنشسختی ناشی از کارسرد (Strain Hardening / Work Hardening): اعمال عملیات نورد سرد، کشش یا رولفرمینگ، چگالی نابجاییها را در ساختار بلوری به شدت افزایش داده و منجر به قفل شدن نابجاییها در یکدیگر و ارتقای استحکام میگردد.
۱. مشخصات متالورژیکی آلیاژ ۵۰۸۳ (Al-Mg4.5Mn0.7):
آلیاژ ۵۰۸۳ بالاترین استحکام را در میان آلیاژهای غیرعملیات حرارتی تجاری داراست. ترکیب استاندارد آن بر اساس ASTM B209 شامل ۴.۰ الی ۴.۹ درصد منیزیم، ۰.۴ الی ۱.۰ درصد منگنز، ۰.۰۵ الی ۰.۲۵ درصد کروم و مقادیر جزئی تیتانیوم، روی و سیلیسیم است. منگنز با تشکیل ترکیبات بینفلزی ریز $\text{Al}_6\text{Mn}$ ساختار دانهها را در حین کارسرد و بازپخت کنترل میکند و مانع از رشد غیرعادی دانهها میشود. کروم نیز با تشکیل ذرات پراکنده $\text{Al}_{18}\text{Mg}_3\text{Cr}_2$ مقاومت به خوردگی تنشی و بیندانهای را تثبیت مینماید.
۲. مشخصات متالورژیکی آلیاژ ۵۰۵۲ (Al-Mg2.5Cr0.25):
آلیاژ ۵۰۵۲ دارای ۲.۲ الی ۲.۸ درصد منیزیم و ۰.۱۵ الی ۰.۳۵ درصد کروم است. میزان منیزیم پایینتر نسبت به ۵۰۸۳، انعطافپذیری فوقالعادهای در خمشهای حاد ۹۰ و ۱۸۰ درجه بدون ایجاد ترک در لبهها فراهم میکند. این آلیاژ برای فرمدهی قطعات بدنه، مخازن سوخت با هندسه پیچیده، براکتها و پنلهای دیواره کاربرد فراوان دارد.
فصل سوم: مکانیزمهای خوردگی الکتروشیمیایی در آب دریا و نقش تمپرهای H116 و H321
آلومینیوم به خودی خود فلزی بسیار فعال از نظر الکتروشیمیایی است؛ اما در تماس با اکسیژن یا آب، در کسری از ثانیه یک لایه اکسید سطحی پیوسته و متراکم از جنس آلومینا ($\text{Al}_2\text{O}_3 \cdot 3\text{H}_2\text{O}$) به ضخامت ۲ تا ۱۰ نانومتر بر روی سطح تشکیل میدهد. این لایه در محدوده pH بین ۴.۵ تا ۸.۵ (که شامل آب دریا با pH حدود ۸.۱ میشود) پایداری ترمودینامیکی فوقالعادهای دارد.
۱. چالش رسوب فاز بتا ($\text{Al}_3\text{Mg}_2$) در آلیاژهای با منیزیم بالای ۳.۵ درصد:
در آلیاژهای غنی از منیزیم نظیر ۵۰۸۳، حلالیت منیزیم در دمای اتاق کمتر از ۱ درصد است. بنابراین ساختار در حالت فوقاشباع قرار دارد. در صورت نگهداری طولانیمدت در دماهای کاری بالای ۶۵ درجه سانتیگراد یا عملیات کارسرد کنترلنشده، اتمهای منیزیم به سمت مرزدانهها نفوذ کرده و فاز پیوسته آندی بتا ($\beta – \text{Al}_3\text{Mg}_2$) را تشکیل میدهند. از آنجا که پتانسیل الکتروشیمیایی فاز بتا بسیار منفیتر از زمینه آلومینیوم است (حدود منفی ۱.۲۴ ولت در برابر منفی ۰.۸۵ ولت زمینه)، در تماس با الکترولیت آب دریا، مرزدانهها به عنوان آند حل شده و منجر به دو فاجعه متالورژیکی میشوند:
- خوردگی بیندانهای (Intergranular Corrosion – IGC): نفوذ سریع خوردگی در عمق ماده از طریق مرزدانهها بدون تغییر ظاهری سطح.
- خوردگی لایهای یا پوستهای (Exfoliation Corrosion): افزایش حجم ناشی از اکسیداسیون در امتداد دانههای کشیده نورد که باعث تورق و جدا شدن لایههای متوالی فلز میگردد.
۲. راهحل مهندسی: تمپرهای ویژه دریایی H116 و H321:
برای حل این چالش، استانداردهای دریایی ASTM B928 استفاده از تمپرهای کنترلشده H116 و H321 را الزامی کردهاند. در این تمپرها، فرآیند نورد سرد همراه با عملیات حرارتی پایدارسازی در دمای حدود ۲۴۰ درجه سانتیگراد اجرا میشود تا فاز بتا به صورت ذرات ریز، مجزا و ناپیوسته رسوب کند. عدم وجود مسیر پیوسته از فاز بتا در مرزدانهها، مصونیت ۱۰۰ درصدی در برابر خوردگی بیندانهای و پوستهای را در محیطهای اقیانوسی تضمین مینماید.
فصل چهارم: مقایسه جامع خواص مکانیکی و فیزیکی استاندارد
جدول زیر مقایسه دقیق مشخصات فنی گریدهای ۵۰۸۳ و ۵۰۵۲ را در معتبرترین تمپرهای دریایی ارائه میدهد:
| مشخصه مهندسی | آلومینیوم ۵۰۸۳-H116 / H321 | آلومینیوم ۵۰۵۲-H32 | اهمیت در طراحی سازههای دریایی |
|---|---|---|---|
| استحکام کششی نهایی (UTS) | ۳۱۵ الی ۳۸۵ MPa | ۲۱۰ الی ۲۶۰ MPa | مقاومت در برابر گسیختگی ناشی از بارهای ضربهای امواج سهمگین. |
| تنش تسلیم (Yield Strength) | ۲۳۰ الی ۲۶۰ MPa | ۱۳۰ الی ۱۸۰ MPa | حفظ شکل پایدار بدنه هیدرودینامیکی در سرعتهای بالای دریایی. |
| سختی برینل (HBW) | ۷۵ الی ۸۵ HB | ۶۰ الی ۶۸ HB | مقاومت در برابر فرسایش هیدرودینامیکی و سایش ماسه ساحلی. |
| مدول الاستیسیته (E) | ۷۰.۳ GPa | ۷۰.۳ GPa | صلبیت سازهای در برابر خمش دکلها و کف کشتی. |
| ازدیاد طول در نقطه شکست | ۱۲ الی ۱۶ ٪ | ۱۲ الی ۱۸ ٪ | جذب انرژی ضربه در تصادفات دریایی و برخورد با اسکله. |
| دانسیته (چگالی) | ۲.۶۶ $\text{g/cm}^3$ | ۲.۶۸ $\text{g/cm}^3$ | سبکترین آلیاژهای سازهای جهان، کاهش مصرف سوخت تا ۴۰٪. |
| چقرمگی شکست در $-196^\circ\text{C}$ | افزایش تا ۳۸ $\text{MPa}\sqrt{\text{m}}$ | افزایش تا ۳۴ $\text{MPa}\sqrt{\text{m}}$ | ایمنی مطلق در مخازن حمل گاز مایع LNG بدون شکست ترد. |
| رسانایی حرارتی | ۱۲۰ $\text{W/m}\cdot\text{K}$ | ۱۳۸ $\text{W/m}\cdot\text{K}$ | دفع حرارت و پایداری در سیستمهای پایپینگ داغ. |
فصل پنجم: رفتار در دماهای فوقسرد کرایوژنیک (Cryogenic Performance)
یکی از درخشانترین کاربردهای متالورژیکی ورق ۵۰۸۳، استفاده در مخازن ذخیرهسازی و تانکرهای اقیانوسپیمای حمل گاز طبیعی مایع (LNG Carriers) در دمای کاری منفی ۱۶۲ درجه سانتیگراد و سیستمهای نیتروژن مایع در منفی ۱۹۶ درجه سانتیگراد است.
پدیده عدم وجود دمای انتقال شکلپذیر به ترد (No DBTT):
فولادهای ساختمانی فریتی و کربنی در دماهای زیر صفر دچار پدیده افت ناگهانی چقرمگی و شکست ترد فاجعهبار میشوند. در نقطه مقابل، ساختار شبکه کریستالی مکعبی مرکز سطحی (FCC) آلومینیوم ۵۰۸۳ دارای ۱۲ سیستم لغزش فعال حتی در صفر مطلق است. با کاهش دما از دمای محیط به منفی ۱۹۶ درجه سانتیگراد:
- استحکام تسلیم و کششی آلیاژ ۵۰۸۳ بین ۲۵ تا ۳۵ درصد افزایش مییابد.
- چقرمگی ضربه شارپی و چقرمگی شکست ($K_{IC}$) تا ۱۵ درصد بهبود مییابد.
- ازدیاد طول و شکلپذیری بدون افت باقی میماند.
این ویژگیها باعث شده است که مخازن غولپیکر کروی و منشوری سیستمهای برودتی جهان (مانند مخازن سیستم Moss Rosenberg) منحصراً از صفحات ضخیم ۵۰۸۳ نوردشده ساخته شوند.
فصل ششم: اصول متالورژی جوشکاری سازههای دریایی و انتخاب سیمجوش
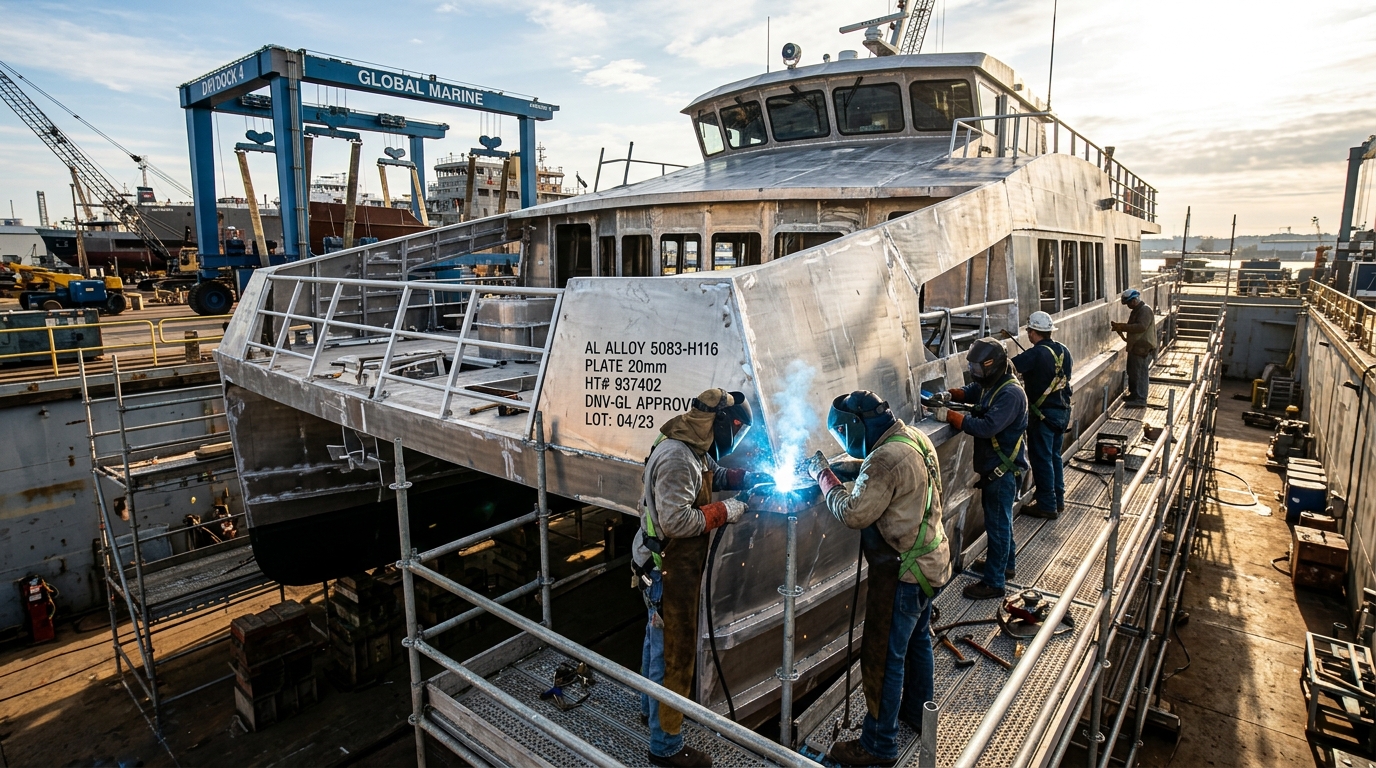
در ساخت کشتیها و سکوهای آفشور، جوشکاری قوسی تحت گاز محافظ آرگون (TIG/MIG) فرآیند اصلی مونتاژ است. کیفیت اتصال جوش مستقیماً استحکام بدنه در برابر امواج را تعیین میکند.
۱. حفظ استحکام در منطقه جوشکاری (HAZ Retention):
بر خلاف آلیاژهای سری ۶۰۰۰ (مانند ۶۰۶۱) که پس از جوشکاری به دلیل حل شدن فازهای رسوبی تا ۴۰ درصد از استحکام تسلیم خود را در منطقه HAZ از دست میدهند، آلیاژ ۵۰۸۳ به دلیل مکانیزم محلول جامد منیزیم، بیش از ۹۰ درصد استحکام فلز پایه را پس از جوشکاری حفظ میکند. استحکام تسلیم طراحی اتصالات جوشکاریشده ۵۰۸۳ طبق استانداردهای ASME و AWS برابر با حداقل ۲۷۵ مگاپاسکال برای استحکام کششی تعریف شده است.
۲. ماتریس انتخاب فیلر متال (AWS A5.10):
- سیمجوش ER5183 (Al-Mg4.5Mn): فیلر تخصصی با درصد منگنز بالا جهت دستیابی به بالاترین استحکام تسلیم در جوشکاری ورقهای ضخیم ۵۰۸۳ به ۵۰۸۳ در بدنه کشتیها.
- سیمجوش ER5356 (Al-Mg5): متداولترین و اقتصادیترین سیمجوش برای اتصالات ۵۰۸۳ و ۵۰۵۲ با چقرمگی ضربه عالی و تغذیهپذیری روان در تورچهای میگ.
- ممنوعیت قطعی فیلر ER4043: استفاده از سیمجوش پایه سیلیسیم ۴۰۴۳ برای جوشکاری آلیاژهای با منیزیم بالای ۳ درصد (نظیر ۵۰۸۳) اکیداً ممنوع است. ورود سیلیسیم فیلر به حوضچه غنی از منیزیم، منجر به رسوب ترکیبات بینفلزی فوقالعاده ترد سیلانید منیزیم ($\text{Mg}_2\text{Si}$) در خط جوش شده و اتصال تحت بارهای مکانیکی سبک دچار شکست ناگهانی و فاجعهبار میشود.
فصل هفتم: طراحی سازه، استانداردهای ردهبندی بینالمللی و بازرسی کیفی
تمامی متریالهای مصرفی در صنایع دریایی باید تحت نظارت و تایید مؤسسات معتبر ردهبندی بینالمللی (IACS Members) تولید و عرضه شوند. استانداردهای مرجع شامل DNV GL (نروژ-آلمان)، Lloyd’s Register (انگلستان)، ABS (آمریکا) و Bureau Veritas (فرانسه) الزامات سختگیرانهای برای شیتهای دریایی ۵۰۸۳ وضع کردهاند:
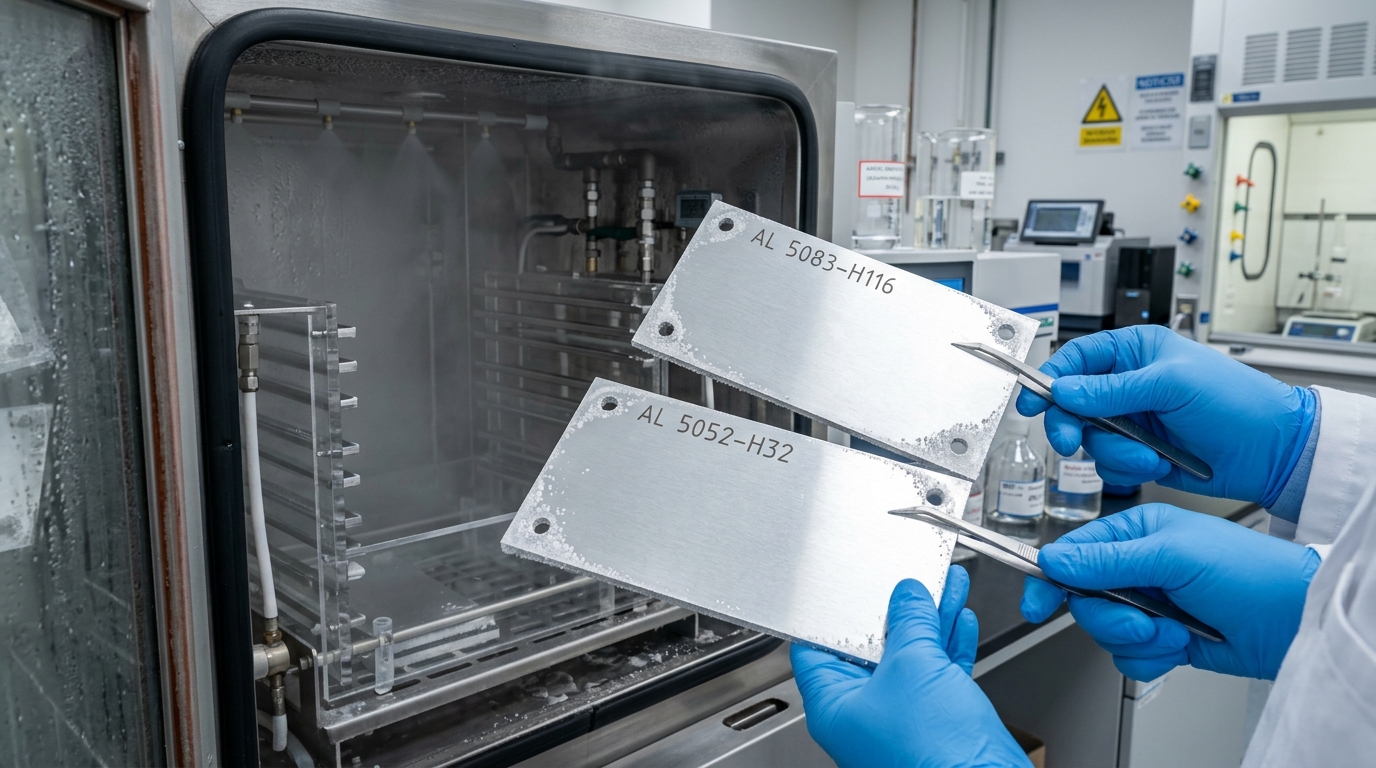
- تستهای دورهای مقاومت به خوردگی: تست ASTM G66 (ارزیابی خوردگی پوستهای ASSET) و تست ASTM G67 (اندازهگیری کاهش وزن ناشی از نفوذ در مرزدانهها NAMLT) جهت تایید تمپر H116.
- تستهای غیرمخرب التراسونیک (UT): بر اساس استاندارد EN 10160 یا AMS-STD-2154 جهت اطمینان از سلامت داخلی شیتهای ضخیم و عدم وجود ناخالصی و مکهای انقباضی.
- سرتیفیکیت رسمی متالورژی (EN 10204 Type 3.2): همراه با تاییدیه بازرس شخص ثالث مورد تایید سازمان بنادر و دریانوردی.
فصل هشتم: راهکارهای کنترل خوردگی گالوانیک، نصب آندهای فداشونده و رنگآمیزی
اگرچه آلومینیوم ۵۰۸۳ در آب دریا زنگ نمیزند، اما در صورت اتصال مستقیم به فلزات نجیبتر (مانند استنلس استیل ۳۱۶، مس، برنز و فولاد کربنی) در حضور الکترولیت آب دریا، یک پیل گالوانیک قدرتمند تشکیل شده و آلومینیوم به عنوان آند با سرعت بسیار بالا خورده میشود. برای پیشگیری از این پدیده:
- عایقبندی الکتریکی: استفاده از واشرهای پلیمری نئوپرن/تفلون و بوشهای عایق در پیچومهرههای استنلساستیل متصل به آلومینیوم.
- حفاظت کاتدی با آند فداشونده (Sacrificial Anodes): نصب آندهای پایه روی (Zinc) یا آلومینیوم-ایندیوم بر روی بدنه شناورها جهت فدا شدن به جای بدنه آلومینیومی.
- سیستم پوششهای ضدخزه (Antifouling Coatings): استفاده از رنگهای ضدخزه فاقد اکسید مس (Copper-Free) بر پایه ترکیبات ارگانیک یا اکسید روی؛ زیرا اکسید مس در تماس با آلومینیوم منجر به رسوب مس فلزی و سوراخشدن بدنه میگردد.
فصل نهم: مقایسه جامع کاربردهای صنعتی آلیاژهای ۵۰۸۳ و ۵۰۵۲
| بخش صنعتی / کاربرد مهندسی | آلیاژ پیشنهادی | علت انتخاب فنی متالورژیکی |
|---|---|---|
| بدنه شناورهای تندرو و قایقهای گشتی | ورق ۵۰۸۳-H116 | بالاترین نسبت استحکام به وزن و مقاومت به امواج ضربهای |
| مخازن ذخیره و حمل گاز مایع LNG کرایوژنیک | ورق و لوله ۵۰۸۳-O/H111 | افزایش چقرمگی و استحکام در دمای منفی ۱۹۶ درجه |
| تانکرهای حمل سوخت جادهای و بونکرهای شیمیایی | ورق ۵۰۸۳ / ۵۴۵۴ | مقاومت در برابر مواد شیمیایی و سبکی وزن مخزن |
| پنلهای دیواره، کفپوش و مبلمان داخلی کشتی | ورق ۵۰۵۲-H32 | سهولت خمکاری و برشکاری بدون نیاز به استحکام کششی بالا |
| پایپینگ آب توازن و خطوط انتقال آب شور | لوله آلومینیوم ۵۰۸۳ | مقاومت کامل به فرسایش هیدرودینامیکی آب شور |
فصل یازدهم: فناوری برشکاری، شکلدهی و خمکاری ورقهای ضخیم ۵۰۸۳ دریایی
در کارخانجات ساخت شناور و مخازن صنعتی، آمادهسازی لبهها و شکلدهی شیتهای ۵۰۸۳ با ضخامتهای ۶ تا ۱۰۰ میلیمتر نیازمند رعایت الزامات مهندسی دقیق است:
۱. استراتژیهای برشکاری ورقهای دریایی:
- برش واترجت آب و آبرسیو (Waterjet Cutting): بهترین و دقیقترین روش برشکاری بدون ایجاد ناحیه متاثر از حرارت (Zero HAZ). این روش ریزساختار فازهای منیزیم را در لبههای برش کاملاً سالم نگه میدارد و برای ورقهای ضخیم بالای ۲۰ میلیمتر ایدهآل است.
- برش پلاسما با گاز آرگون-هیدروژن زیر آب (Submerged Plasma): سرعت تولید بسیار بالایی دارد؛ اما به دلیل حرارت ورودی بالا، باید حداقل ۳ میلیمتر از لبه برشخورده با فرزکاری یا سنگزنی پاکتتراشی شود تا لایه اکسیدی و منطقه افت سختی قبل از جوشکاری حذف گردد.
- برش مکانیکی با اره دیسکی دوربالا: برای مقاطع طولی و تسمههای ضخیم با استفاده از تیغههای کاربایدی و پاشش روانکار پایه الکلی، سطحی کاملاً گونیا و بدون پلیسه ایجاد میکند.
۲. پارامترهای خمکاری و حداقل شعاع خمش ($R_{min}$):
آلیاژ ۵۰۸۳ در تمپر H116 چقرمگی مطلوبی دارد، اما به دلیل کرنشسختی ناشی از نورد، حداقل شعاع خمکاری داخلی ($R$) در دستگاههای پرسبرک نباید از حدود ۲.۵ تا ۳ برابر ضخامت ورق ($2.5t – 3.0t$) کمتر باشد. جهت خمش همواره باید عمود بر راستای نورد ورق باشد تا از ایجاد ترکهای ریز در لایه بیرونی تار کششی جلوگیری شود. در مقابل، آلیاژ ۵۰۵۲ در تمپر H32 به دلیل درصد منیزیم پایینتر، امکان خمکاری با شعاع $1.0t$ تا $1.5t$ را بدون هیچگونه ترک به راحتی فراهم میسازد.
فصل دوازدهم: اتصالات اتصال آلومینیوم به فولاد (Structural Transition Joints – STJ)
در کشتیسازی مدرن، بدنه پایینی شناور اغلب از فولاد دریایی (Grade A / EH36) ساخته میشود، در حالی که سازه روبین و دکلها از آلومینیوم ۵۰۸۳ ساخته میشوند تا وزن کلی کاهش یابد. اتصال مستقیم این دو فلز به دلیل عدم امکان جوشکاری ذوبی و خطر شدید پیل گالوانیک، چالشی بزرگ است.
تکنولوژی جوشکاری انفجاری ورقهای دوفلزی (Explosion Welded Triclad / Bimetal Inserts):
برای حل این مشکل، از تسمههای واسط انتقال ساختاری (STJ) استفاده میشود. این تسمهها از سه لایه تشکیل شدهاند که تحت فشار انفجار کنترلشده به صورت متالورژیکی به یکدیگر متصل شدهاند:
- لایه زیرین: فولاد دریایی کمکربن جهت جوشکاری قوسی استاندارد به بدنه فولادی کشتی.
- لایه میانی: آلومینیوم خالص تجاری (۱۰۵۰) به عنوان لایه ضربهگیر و سازگارکننده پیوند بینفلزی.
- لایه بالایی: آلومینیوم آلیاژی ۵۰۸۳ جهت جوشکاری TIG/MIG به دیوارهها و استیفنرهای آلومینیومی.
این فناوری اتصالی با استحکام برشی فراتر از ۱۰۰ مگاپاسکال و مقاومت ۱۰۰ درصدی در برابر نفوذ آب دریا فراهم میکند.
فصل سیزدهم: کاربرد در صنایع فرآیندی شیمیایی، اسیدنیتریک و بیودیزل
علاوه بر صنایع دریایی، آلیاژهای خانواده ۵۰۰۰ کاربرد گستردهای در صنایع نفت، گاز و پتروشیمی دارند:
- مخازن ذخیره اسید نیتریک با خلوص بالا: آلومینیوم در اسید نیتریک با غلظت بالای ۸۰ درصد کاملاً رویین (Passive) شده و لایه اکسید آن حل نمیشود، در حالی که استنلس استیلها دچار خوردگی شدید میشوند.
- راکتورهای تولید بیودیزل و اسیدهای چرب: مقاومت فوقالعاده در برابر استرهای آلی و متانول بدون آلودهکردن فرآوردههای سوختی.
- سیستمهای انتقال آمونیاک مایع و سیالات نفتی حاوی سولفید هیدروژن ($H_2S$): مصونیت کامل در برابر پدیده تردی هیدروژنی و ترکخوردگی ناشی از گاز ترش.
فصل پانزدهم: پایش ضخامتسنجی التراسونیک (UT Gauging) و بازرسی دورهای در داک خشک
نگهداری و مدیریت چرخه عمر شناورهای آلومینیومی در بازرسیهای دورهای ۵ ساله (Special Surveys) مؤسسات ردهبندی شامل موارد زیر است:
- ضخامتسنجی دقیق التراسونیک: اندازهگیری ضخامت شیتهای کف و خط آبخور با پروبهای دوکریستاله فرکانس بالا جهت ارزیابی نرخ خوردگی فرسایشی ناشی از جریان گردابی آب.
- پایش سلامت اتصالات جوش: بازرسی چشمی (VT) و تست مایع نافذ فلورسنت (FPI) در مناطق پرفشار نظیر براکتهای اتصال موتور و پاشنه سکان جهت کشف زودهنگام ترکهای خستگی.
- تست مقاومت الکتریکی عایقها: اندازهگیری پتانسیل کاتدی با الکترود مرجع نقره/کلرید نقره ($Ag/AgCl$) برای اطمینان از قرار داشتن پتانسیل بدنه در محدوده حفاظتشده منفی ۸۵۰ تا منفی ۱۰۵۰ میلیولت.
فصل شانزدهم: محاسبات کاهش وزن، دینامیک شناوری و اقتصاد سوخت در شناورهای کاتاماران
استفاده از آلومینیوم ۵۰۸۳-H116 به جای فولاد ساختمانی دریایی، وزن مرده سازه (Deadweight) شناورهای تجاری، مسافربری و نظامی کاتاماران را بین ۴۵ تا ۵۵ درصد کاهش میدهد. این سبکسازی بنیادین دارای پیامدهای اقتصادی و زیستمحیطی شگرف است:
- کاهش توان موتور موردنیاز: نیاز به موتورهای دیزلی با قدرت کمتر و در نتیجه صرفهجویی چندصد هزار دلاری در قیمت اولیه پیشرانه.
- صرفهجویی مستقیم در مصرف سوخت: کاهش ۳۰ تا ۴۰ درصدی مصرف گازوئیل دریایی در سفرهای اقیانوسی و کاهش انتشار گازهای گلخانهای ($CO_2$ و $NO_x$).
- افزایش سرعت دریانوردی: امکان دستیابی به سرعتهای بالای ۴۰ نات دریایی (بیش از ۷۵ کیلومتر بر ساعت) در شناورهای تندرو گشتی و آتشنشانی دریایی.
فصل هجدهم: استانداردهای بستهبندی صادراتی، حفاظت با کاغذهای ضدخوردگی VCI و انبارداری شیتها
نگهداری و جابجایی شیتهای صیقلی آلومینیوم ۵۰۸۳ دریایی نیازمند رعایت الزامات حفاظت فیزیکی و شیمیایی است:
- کاغذهای ضدخوردگی فرار (VCI Interleaving Paper): قرار دادن لایههای کاغذ VCI میان تکتک شیتها مانع از ایجاد لکههای سفید اکسیداسیون (White Rust / Water Stains) ناشی از میعان رطوبت در حین حمل و نقل دریایی میشود.
- پالتبندی چوبی حرارتدیده (ISPM 15 Fumigated Wooden Pallets): بستهبندی بر روی پالتهای تقویتشده فولادی یا چوبی ضدعفونیشده با تسمهکشی سراسری جهت جلوگیری از تاب برداشتن شیتهای نازک در طول حمل.
- انبارداری در محیط سرپوشیده و خشک: نگهداری پالتها به دور از تابش مستقیم آفتاب و منابع اسیدی جهت حفظ کیفیت سطح فابریک کارخانه.
فصل بیستم: چکلیست نهایی مهندسی خرید و تضمین اصالت گرید دریایی
هنگام تهیه ورقها و لولههای ۵۰۸۳ دریایی، کارشناسان کنترل کیفیت (QC) باید موارد زیر را در پکینگلیست و مدارک فنی احراز کنند:
- حک لیزری یا استنسیل کد آلیاژ، شماره ذوب (Heat Number) و تمپر H116 بر روی تمام شیتها.
- تطابق کامل ترکیب عناصر منیزیم (۴.۰ تا ۴.۹٪) و منگنز (۰.۴ تا ۱.۰٪) با برگه تست آزمایشگاهی.
- گواهی تاییدیه تست مقاومت به خوردگی طبق استانداردهای ASTM G66 و ASTM G67 از مرجع معتبر بازرسی.
فصل بیست و یکم: پرسشهای متداول مهندسی دریایی (FAQ)
۱. تفاوت دقیق میان تمپرهای H116 و H321 در آلومینیوم ۵۰۸۳ چیست؟
هر دو تمپر بالاترین سطح مقاومت در برابر خوردگی پوستهای و بیندانهای را ارائه میدهند. تمپر H116 از طریق کنترل دقیق فرآیند نورد و خنککاری تولید میشود، در حالی که H321 شامل عملیات پایدارسازی حرارتی ثانویه سبک برای تثبیت فازهای ساختاری است.
۲. آیا میتوان از ورق آلومینیوم ۶۰۶۱ در بدنه قایقهای آب شور استفاده کرد؟
خیر؛ آلیاژ ۶۰۶۱ در منطقه جوش دچار افت ۴۰ درصدی استحکام شده و در آب راکد شور مستعد خوردگی حفرهای شدید است. کاربرد ۶۰۶۱ در دریا صرفاً به سازههای فوقانی (Superstructures) رنگآمیزیشده محدود میشود.
۳. چرا استفاده از سیمجوش ۴۰۴۳ برای آلومینیوم دریایی ۵۰۸۳ خطرناک است؟
چون ورود سیلیسیم سیمجوش ۴۰۴۳ به ساختار پر از منیزیم ۵۰۸۳ باعث تشکیل ترکیب بینفلزی بسیار شکننده سیلانید منیزیم ($\text{Mg}_2\text{Si}$) در حوضچه جوش شده و اتصال به سادگی میشکند.
۴. عمر مفید سازههای ساختهشده با آلومینیوم ۵۰۸۳ در دریا چقدر است؟
در صورت رعایت اصول حفاظت کاتدی و پرهیز از اتصال گالوانیک مستقیم به فولاد، شناورهای آلومینیومی ۵۰۸۳ بیش از ۳۰ الی ۴۰ سال بدون نیاز به تعویض ورق بدنه در سختترین آبهای آزاد خدمت میکنند.
تامین مستقیم ورقها و لولههای گرید دریایی با سرتیفیکیت رسمی
متالز سیتی واردکننده و تامینکننده دستاول انواع شیتهای استاندارد ۵۰۸۳ دریایی و ۵۰۵۲ با گواهی رسمی موسسات ردهبندی دریایی است. جهت دریافت قیمت روز و پیشفاکتور با واحد فروش تماس حاصل فرمایید.
دریافت پیشفاکتور رسمی شرکتی