فصل اول: فیزیک و مکانیک برادهبرداری آلیاژهای آلومینیوم در سرعتهای برشی بالا (HSM)
ماشینکاری قطعات آلومینیومی در دهههای اخیر با ظهور مراکز فرزکاری و تراشکاری پرسرعت (High-Speed Machining – HSM) با دور اسپیندل بالای ۲۰,۰۰۰ دور بر دقیقه و نرخ پیشروی فراتر از ۲۰ متر بر دقیقه، به سریعترین و اقتصادیترین فرآیند تولید در صنایع هوافضا، خودروسازی، قالبسازی و الکترونیک تبدیل شده است. ویژگیهای ترموفیزیکی منحصربهفرد آلومینیوم نظیر ضریب هدایت حرارتی بسیار بالا (تا ۴ برابر فولاد)، چگالی پایین و مدول الاستیسیته کنترلشده، نرخ برادهبرداری حجمی (Material Removal Rate – MRR) را در مقایسه با سوپرآلیاژها و فولادهای زنگنزن تا ۱۰ برابر افزایش داده است.
با این حال، ماشینکاری آلومینیوم با چالشهای فنی و متالورژیکی متعددی همراه است. تمایل ذاتی آلومینیوم مذاب به جوش سرد و چسبیدن به لبه برشی ابزار که به تشکیل پدیده لبهانباشته (Built-Up Edge – BUE) معروف است، تخلیه نشدن برادههای بلند و فنری و پیچیدن آنها به دور محور دستگاه، ارتعاشات خودبرانگیخته (Chatter) در دیوارههای نازک، و تغییر ابعاد قطعه پس از باز شدن کلمپها به دلیل تنشهای پسماند، از جمله چالشهای روزمره مهندسان ساخت و تولید و اپراتورهای حرفهای CNC است.
در این راهنمای تخصصی و جامع، مکانیزمهای شکست براده در گریدهای خوشتراش، هندسه بهینه اینسرتهای کاربایدی و الماسه، فرمولهای محاسبه سرعت برشی و توان اسپیندل، تکنولوژی خنککاری فشار بالا و MQL، و استراتژیهای جلوگیری از عیوب ماشینکاری را به دقت بررسی میکنیم.
فصل دوم: شاخص ماشینپذیری (Machinability Index) و رتبهبندی آلیاژهای آلومینیوم
آلیاژهای آلومینیوم از نظر سهولت برادهبرداری، صافی سطح حاصله و طول عمر ابزار به چهار گروه اصلی طبقهبندی میشوند:
۱. گروه A: آلیاژهای فوق خوشتراش سریتراشی (Free-Machining Alloys):
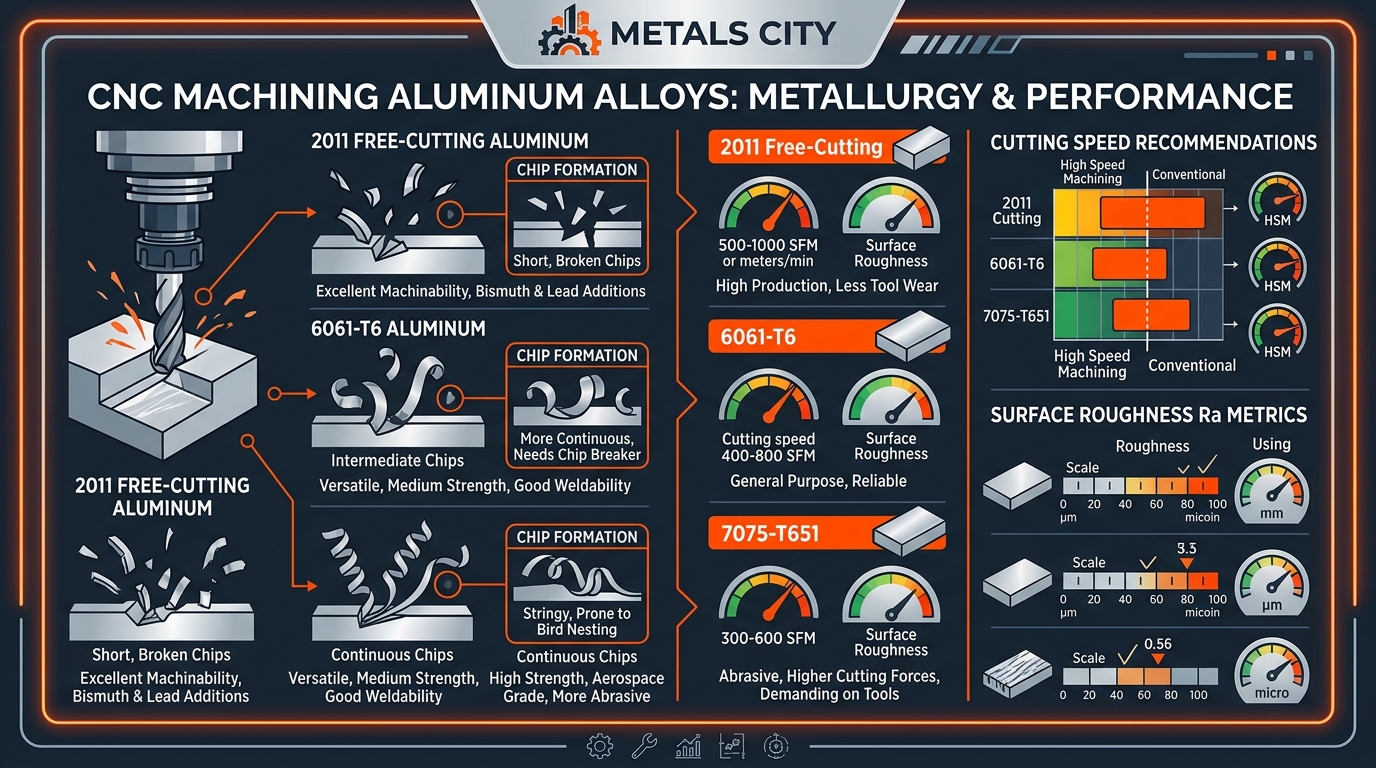
سلطان بلامنازع این گروه، آلیاژ آلومینیوم ۲۰۱۱ (Al-Cu5.5BiPb) است. این آلیاژ مسدار با افزودن عناصر تشکیلدهنده فازهای کمنقطه ذوب و شکننده (سرب و بیسموت در آلیاژهای استاندارد تجاری) طراحی شده است. ذرات میکروسکوپی این عناصر در زمینه کریستالی مانند برادهشکنهای داخلی طبیعی عمل کرده و به محض برخورد لبه ابزار، براده را به ذرات بسیار ریز سوزنی و پودری خرد میکنند. استفاده از میلگرد ۲۰۱۱ خوشتراش سرعت تولید دستگاههای تراش اتوماتیک سویستایپ و چندمحوره را تا ۳۰۰ درصد ارتقا داده و نیاز به توقف دستگاه جهت تخلیه براده را به صفر میرساند.
۲. گروه B: آلیاژهای با سختی بالا و استحکام ساختاری:
شامل میلگرد آلومینیوم ۷۰۷۵-T651 و میلگرد ۲۰۲۴-T351 با سختی بالای ۱۲۰ تا ۱۵۰ برینل. سختی ساختار مانع از تغییر شکل پلاستیک لبهها شده و برادهها به راحتی میشکنند. این آلیاژها قابلیت دستیابی به صافی سطح آینهای (Ra < 0.4 µm) و رزوه زدن با دقتهای فوقالعاده میکرونی را دارا هستند.
۳. گروه C: آلیاژهای ساختاری همهکاره و اکسترودشده:
شامل ورق ۶۰۶۱-T651، تسمه ۶۰۶۱ و میلگرد ۶۰۶۳-T6. ماشینپذیری بسیار روان و تمیزی دارند، اما به دلیل انعطافپذیری و چقرمگی بالاتر نسبت به ۷۰۷۵، نیازمند کنترل زاویه براده و استفاده از اینسرتهای مجهز به برادهشکن مقعر جهت خرد کردن برادههای ممتد هستند.
۴. گروه D: آلیاژهای با انعطافپذیری بالا و گریدهای خالص/دریایی:
شامل آلیاژهای خالص سری ۱۰۰۰ (مانند ۱۰۵۰) و آلیاژهای کارسخت سری ۵۰۰۰ (نظیر ورق ۵۰۸۳ دریایی و ۵۰۵۲). این آلیاژها به دلیل تمایل به چسبندگی بالا به ابزار (Gummy Behavior)، نیازمند سرعتهای برشی بسیار بالا، زاویه براده مثبت تند (+۲۰ تا +۲۵ درجه) و خنککاری مداوم هستند.
فصل سوم: جدول جامع شرایط بهینه برشی و پارامترهای اسپیندل (Cutting Conditions Data)
جدول زیر مقادیر پیشنهادی و آزمایشگاهی سرعت برشی خطی ($V_c$)، نرخ پیشروی به ازای هر دندانه ($f_z$) و هندسه ابزار را برای گریدهای استاندارد ارائه میدهد:
| گرید آلیاژ آلومینیوم | سرعت برشی تراشکاری ($V_c$ m/min) | سرعت برشی فرزکاری ($V_c$ m/min) | نرخ پیشروی تراشکاری ($f$ mm/rev) | زاویه براده ابزار ($\gamma$) | کیفیت سطح قابلدستیابی ($R_a$ µm) |
|---|---|---|---|---|---|
| آلومینیوم ۲۰۱۱-T3 | ۵۰۰ الی ۱۵۰۰ | ۸۰۰ الی ۳۰۰۰ | ۰.۱۵ الی ۰.۶۰ | +۱۰° الی +۱۵° | ۰.۲ الی ۰.۴ (آینهای) |
| آلومینیوم ۷۰۷۵-T651 | ۳۵۰ الی ۸۰۰ | ۵۰۰ الی ۲۰۰۰ | ۰.۱۰ الی ۰.۳۵ | +۱۲° الی +۱۸° | ۰.۴ الی ۰.۸ |
| آلومینیوم ۲۰۲۴-T351 | ۳۰۰ الی ۷۵۰ | ۴۵۰ الی ۱۸۰۰ | ۰.۱۰ الی ۰.۳۰ | +۱۲° الی +۱۸° | ۰.۴ الی ۰.۸ |
| آلومینیوم ۶۰۶۱-T651 | ۲۵۰ الی ۶۰۰ | ۴۰۰ الی ۱۵۰۰ | ۰.۱۰ الی ۰.۴۰ | +۱۵° الی +۲۲° | ۰.۸ الی ۱.۶ |
| آلومینیوم ۵۰۸۳-H116 | ۲۰۰ الی ۴۵۰ | ۳۰۰ الی ۱۲۰۰ | ۰.۰۸ الی ۰.۲۵ | +۱۸° الی +۲۵° | ۱.۲ الی ۲.۰ |
| آلومینیوم ۱۰۵۰-O | ۱۵۰ الی ۳۵۰ | ۲۰۰ الی ۸۰۰ | ۰.۰۵ الی ۰.۱۵ | +۲۰° الی +۲۸° | ۱.۶ الی ۳.۲ |
فصل چهارم: هندسه ابزار، متریال اینسرتها و پوششهای پیشرفته (Tooling Technology)
انتخاب صحیح جنس ابزار و پوشش سطحی آن نقشی تعیینکننده در راندمان اقتصادی فرآیند دارد:
۱. جنس سابستریت ابزار برشی:
- کارباید تنگستن با دانه ریز صیقلی (Micro-Grain Carbide): پایه اصلی کلیه ابزارهای فرزکاری و تراشکاری آلومینیوم با مقاومت به سایش و سختی بالا.
- الماس پلیکریستالین (PCD – Polycrystalline Diamond): باارزشترین ابزار برای تیراژهای میلیونی و آلیاژهای با سیلیسیم بالا (مانند پیستونهای ریختهگری A380 و A390). طول عمر ابزارهای PCD تا ۵۰ برابر کارباید است.
۲. پوششهای مجاز و غیرمجاز سطحی اینسرتها:
- هشدار اکید: ممنوعیت پوششهای پایه آلومینیوم (TiAlN / AlCrN): پوششهایی که در ترکیب خود عنصر آلومینیوم دارند، در حین برش با قطعهکار پیوند متالورژیکی تشکیل داده و باعث چسبیدن شدید آلومینیوم به ابزار و شکست لبه میشوند.
- پوشش کربن شبهالماس (DLC – Diamond-Like Carbon): ضریب اصطکاک فوقالعاده پایین (کمتر از ۰.۰۵) و سختی فراتر از ۴۰ گیگاپاسکال که مانع از چسبیدن براده حتی در ماشینکاری خشک میشود.
- پوشش دیبورید تیتانیوم ($\text{TiB}_2$): پوشش متالورژیکی ویژه آلومینیوم با میل ترکیبی شیمیایی صفر نسبت به آلومینیوم مذاب.
- کارباید بدون روکش پولیششده (Uncoated Mirror-Polished): اقتصادیترین و رایجترین اینسرت برای ماشینکاری عمومی ۶۰۶۱ و ۷۰۷۵ با سطح صیقلی Ra < 0.05 µm.
فصل پنجم: دینامیک سیالات برشی، آبصابون فشار بالا و تکنولوژی MQL
هدایت حرارتی بالای آلومینیوم به این معناست که بخش زیادی از حرارت منطقه برش مستقیماً وارد قطعهکار میشود و انبساط حرارتی ایجاد میکند که در اندازهگیریهای ابعادی خطا میآفریند.
۱. امولسیون آبصابون فشار بالا (High-Pressure Coolant – HPC):
سیستمهای خنککاری با فشار ۲۰ تا ۷۰ بار که از طریق سوراخهای درون ابزار (Through-Tool Coolant) مستقیماً به نقطه تماس نوک اینسرت پاشیده میشوند، دو وظیفه حیاتی انجام میدهند: خنککاری سریع قطعه، و پرتاب کردن برادهها به خارج از شیارهای عمیق و پاکتها تا از پدیده خرد شدن مجدد براده (Re-cutting) جلوگیری شود. درصد غلظت روغن حلشونده باید بین ۸ تا ۱۰ درصد تنظیم گردد.
۲. فناوری حداقل روانکاری (MQL – Minimum Quantity Lubrication):
در ماشینکاری قطعات هوافضایی بزرگ، پاشش آئروسل میکروقطرات روغن استر گیاهی همراه با هوای فشرده (دبی ۱۰ تا ۵۰ میلیلیتر بر ساعت) علاوه بر حفظ محیط زیست، از ایجاد شوک حرارتی در قطعه جلوگیری کرده و بازیافت برادههای خشک را تسهیل مینماید.
فصل ششم: کنترل تنشهای پسماند و مهار اعوجاج در فرزکاری قطعات جدارنازک
در ساخت پنلهای ساختاری هواپیما و جعبههای الکترونیکی اویونیک با ضخامت دیواره کمتر از ۱ میلیمتر، حذف تا ۹۵ درصد از حجم بلوک آلومینیومی الزامی است:
- انتخاب تمپر تنشزداییشده T651: استفاده از مقاطع با تمپر T651 به جای T6 ساده، اعوجاج ناشی از تنشهای پسماند را تا بیش از ۹۰ درصد کاهش میدهد.
- استراتژی برادهبرداری متقارن دوطرفه (Equal Roughing): باربرداری متناوب از دو طرف قطعه تا تعادل تنشهای درونی حفظ شود.
- مسیرهای ماشینکاری تروکوئیدال (Trochoidal Milling): درگیر نگهداشتن ثابت زاویه قوس برش و اعمال بار شعاعی کم با عمق محوری بالا ($a_p$) جهت کاهش نیروهای برشی عمود بر دیواره نازک.
فصل هفتم: عیبیابی خطاهای متداول تراشکاری و فرزکاری آلومینیوم (Troubleshooting)
| نوع نقص و خطای ماشینکاری | علت ریشهای متالورژیکی / مکانیکی | راهکار اصلاحی مهندسی در خط تولید |
|---|---|---|
| تشکیل لبهانباشته (BUE) | سرعت برشی پایین، زاویه براده منفی یا کمبود روانکار | افزایش $V_c$ به بالای ۴۰۰ m/min و استفاده از اینسرت پولیششده |
| کدر شدن و خطافتادگی سطح | مالش برادههای سخت به سطح قطعه یا سایش ابزار | افزایش فشار کولانت و تعویض اینسرت با شعاع نوک ($r_\epsilon$) بزرگتر |
| ایجاد پلیسه شدید (Burr) در لبهها | استفاده از آلیاژهای بیش از حد نرم یا تیغه کند | انتخاب آلیاژ ۲۰۱۱ یا ۷۰۷۵ و افزایش سرعت برشی نهایی |
| ارتعاش و زوزه اسپیندل (Chatter) | طول گیرداری زیاد ابزار یا همپوشانی با فرکانس طبیعی | کاهش بار محوری، استفاده از فرزهای با گام نامنظم (Variable Pitch) |
| خطای ابعادی پس از باز کردن قطعه | تنش پسماند قطعه اولیه یا کلمپینگ بیش از حد محکم | استفاده از تمپر T651 و استفاده از فیکسچرهای مکش وکیوم |
فصل هشتم: محاسبات مهندسی توان اسپیندل، گشتاور و نرخ برادهبرداری (MRR)
برای برنامهریزی بهینه ماشینهای ابزار CNC، فرمولهای زیر مبنای محاسبات فرآیند هستند:
۱. نرخ برادهبرداری حجمی (Material Removal Rate):
$$\text{MRR} = \frac{a_p \times a_e \times v_f}{1000} \quad [\text{cm}^3/\text{min}]$$
که در آن $a_p$ عمق برش محوری (میلیمتر)، $a_e$ پهنای برش شعاعی (میلیمتر) و $v_f$ نرخ پیشروی میز (میلیمتر بر دقیقه) است.
۲. توان خالص برشی اسپیندل ($P_c$):
$$P_c = \frac{\text{MRR} \times k_c}{60 \times 10^3 \times \eta} \quad [\text{kW}]$$
که در آن $k_c$ نیروی برشی ویژه آلومینیوم (حدود ۶۰۰ تا ۸۰۰ مگاپاسکال برای آلیاژهای ۶۰۶۱ و ۷۰۷۵ در برابر ۲۰۰۰ مگاپاسکال برای فولادها) و $\eta$ بازدهی راندمان اسپیندل دستگاه است.
فصل نهم: پروتکلهای کنترل کیفیت قطعات ماشینکاریشده با دستگاه CMM
در صنایع نظامی و هوافضا، قطعات تولیدشده از آلیاژهای آلومینیوم تحت ارزیابیهای سهبعدی میکرونی قرار میگیرند:
- تثبیت دمایی قطعه قبل از اندازهگیری: با توجه به ضریب انبساط حرارتی بالای آلومینیوم ($23 \times 10^{-6}\ \text{K}^{-1}$)، قطعات باید حداقل ۲۴ ساعت در اتاق با دمای استاندارد ۲۰ درجه سانتیگراد تثبیت شوند تا خطای اندازهگیری حذف گردد.
- اندازهگیری زبری سطح با دستگاه زبریسنج تماسی (Profilometer): ارزیابی پارامترهای $R_a$، $R_z$ و $R_{max}$ جهت انطباق با نقشههای مهندسی.
- بازرسی ترکهای ناشی از تنش با تست جریان گردابی (Eddy Current): بررسی شیارها و سوراخهای رزوه جهت اطمینان از عدم وجود ترکهای خستگی.
فصل دهم: راهنمای انتخاب مقاطع آلومینیوم برای کارگاههای ماشینکاری
- برای تیراژهای بسیار بالا، پیچها، مهرهها و قطعات سوزنی اتوماتیک: میلگرد ۲۰۱۱ خوشتراش بهترین بازدهی مالی را به همراه دارد.
- برای بلوکهای هیدرولیک، قالبهای تزریق و قطعات فوق مستحکم: میلگرد ۷۰۷۵ و تسمه ۷۰۷۵ سطحی کاملاً بینقص ایجاد میکنند.
- برای بیسپلیتها، شاسیها و قطعات عمومی دقیق: ورق ۶۰۶۱ T651 مطمئنترین انتخاب مهندسی است.
فصل دوازدهم: استراتژیهای پیشرفته فرزکاری ۵ محوره قطعات پیچیده ایمپلر و محفظههای توربین
در ماشینکاری قطعات با هندسه آیرودینامیکی پیچیده نظیر پرههای ایمپلر سوپرشارژر، توربینهای گاز و فریمهای سازهای یکپارچه هوایی (Monolithic Aerospace Structures) از جنس بلوکهای ۷۰۷۵-T651:
- کنترل بردار ابزار همزمان (Simultaneous 5-Axis Lead/Tilt Angles): زاویه متمایلسازی ابزار نسبت به راستای سطح همواره بین ۵ تا ۱۵ درجه تنظیم میشود تا از برش با مرکز تیغه فرز با سرعت برشی صفر ($V_c = 0$) جلوگیری شده و سایش زودهنگام نوک ابزار مهار گردد.
- استراتژی فرزکاری لبهای (Point Milling vs. Flank Milling): در ماشینکاری پرهها، استفاده از استراتژی ماشینکاری با دیواره ابزار (Flank Milling) زمان ماشینکاری را تا ۸۰ درصد در مقایسه با فرزکاری نقطهای با بالنوز کاهش میدهد.
- دینامیک شتاب و کاهش بارهای اینرسی: استفاده از کدهای G05.1/G08 در کنترلرهای هایدنهاین و فانوک جهت هموارسازی مسیرهای حرکتی و جلوگیری از پلهافتادگی روی سطوح منحنی ۳ بعدی.
فصل سیزدهم: تکنیکهای قلاویزکاری و فرمدهی رزوه بدون براده (Thread Forming / Fluteless Taps)
ایجاد رزوههای داخلی مقاوم در آلومینیوم به دلیل نرمی ساختار نیازمند رعایت اصول خاص است:
- قلاویزهای فرمدهی نورد سرد (Fluteless Roll Forming Taps): به جای برادهبرداری، با اعمال فشار پلاستیک الیاف فلز را تغییر شکل میدهند. این روش رزوههایی با ۵۰ درصد استحکام برشی بالاتر، بدون تولید براده و بدون خطر شکستن قلاویز درون سوراخ ایجاد میکند. این روش به ویژه برای ورق ۶۰۶۱ و ۵۰۸۳ ایدهآل است.
- محاسبه قطر مته پیشسوراخ برای قلاویز فرمدهی: قطر مته بزرگتر از قلاویزکاری سنتی برادهبردار است:
$$\text{Drill Size} = \text{Nominal Thread Diameter} – (0.5 \times \text{Pitch})$$ - رزوهتراشی با فرز رزوهزن (Thread Milling): برای سوراخهای با قطر بزرگ در قطعات گرانقیمت ۷۰۷۵ جهت پیشگیری از خطرات شکست ابزار سنتی.
فصل چهاردهم: استراتژیهای بهینهسازی مسیر ابزار (CAM Optimization & Adaptive Clearing)
نرمافزارهای مدرن CAM (نظیر Mastercam و PowerMill) استراتژیهای برادهبرداری با بار ثابت را ارائه میدهند:
- فرزکاری تطبیقی با درگیری قوس ثابت (Adaptive Clearing / Dynamic Motion): نرمافزار مسیر ابزار را به گونهای اصلاح میکند که زاویه درگیری ابزار با متریال فراتر از ۴۰ درجه نرود. این کار اجازه میدهد عمق برادهبرداری محوری ($a_p$) تا تمام طول لبه برشی ابزار (مثلاً ۳ برابر قطر) افزایش یابد، در حالی که بار شعاعی ($a_e$) در محدوده ۱۰ تا ۱۵ درصد قطر کنترل میشود. این استراتژی نرخ تخلیه براده را تا ۴ برابر بالا میبرد.
- مسیرهای صعودی (Climb Milling): در تمامی فرآیندهای فرزکاری آلومینیوم، جهت چرخش ابزار و پیشروی باید همواره صعودی باشد تا ضخامت براده در لحظه ورود به قطعه حداکثر بوده و در نقطه خروج به صفر برسد که مانع از اصطکاک و ساییدگی ابزار میگردد.
فصل پانزدهم: اقتصاد برادهبرداری، بریکتسازی و بازیافت ضایعات آلومینیوم
در کارخانجات بزرگ با حجم تولید بالای براده، مدیریت ضایعات بخش مهمی از سودآوری است:
- تفکیک دقیق آلیاژها در مبدأ: عدم اختلاط برادههای ۲۰۱۱ (حاوی سرب) با ۶۰۶۱ یا ۷۰۷۵ جهت حفظ ارزش ریختهگری مجدد.
- دستگاههای سانتریفیوژ روغنگیر (Chip De-oiling Centrifuges): بازیابی تا ۹۵ درصد از آبصابون و روغنهای برشی چسبیده به برادهها جهت استفاده مجدد در سیستم کولانت.
- پرسهای بریکتسازی هیدرولیک (Hydraulic Briquetting Presses): فشردهسازی برادههای سوزنی و نواری به قرصهای با چگالی بالای ۸۵ درصد چگالی شمش جامد. بریکتسازی تلفات سوزش ناشی از اکسیداسیون در کوره ذوب را از ۳۰ درصد به کمتر از ۴ درصد کاهش میدهد.
فصل هفدهم: تکنولوژی ابزارگیرهای شرینکفیت (Shrink-Fit) و بالانس دینامیکی در دور اسپیندل بالای ۳۰,۰۰۰ RPM
در فرزکاری پرسرعت (HSM) آلومینیوم، خروج از مرکز نوک ابزار (Runout) باید کمتر از ۳ میکرومتر باشد:
- ابزارگیرهای حرارتی شرینکفیت (Thermal Shrink-Fit Toolholders): با استفاده از پدیده انبساط حرارتی القایی، ساق کاربایدی ابزار با نیروی کلمپینگ فوقالعاده ۳۶۰ درجه و صلبیت بینظیر مهار میشود که انحراف محوری و لنگی نوک فرز را به صفر میرساند.
- بالانس دینامیکی کلاس G2.5: کلیه محورها و هولدرها بر اساس استاندارد ISO 1940 بالانس دینامیکی میشوند تا از ایجاد لرزشهای هارمونیک و آسیب به بلبرینگهای سرامیکی اسپیندل دستگاه جلوگیری گردد.
فصل هجدهم: متالورژی سایش ابزار برشی در ماشینکاری آلومینیوم (Tool Wear Mechanisms)
سایش ابزار در برش آلومینیوم با مکانیزمهای سایش در فولادها متفاوت است:
- سایش چسبان (Adhesive Wear & Galling): انتقال ذرات آلومینیوم به سطح ابزار تحت فشار بالا و سپس کندهشدن ذرات کارباید همراه با جدا شدن براده.
- سایش سایشی فازهای بینفلزی (Abrasive Wear): در آلیاژهای حاوی سیلیسیم یا ناخالصیهای آهن، ذرات بسیار سخت سیلیسیم آزاد مانند سنباده باعث سایش پهلوی ابزار (Flank Wear) میشوند.
- سایش ناشی از خستگی مکانیکی در برشهای منقطع (Interrupted Cutting Fatigue): شکست میکروسکوپی لبه برشی در ورود و خروج مکرر تیغهها به شیارها.
فصل نوزدهم: چکلیست اجرایی اپراتور CNC قبل از شروع ماشینکاری قطعات آلومینیومی
پیش از زدن دکمه Cycle Start، رعایت موارد زیر کیفیت نهایی را تضمین میکند:
- کنترل انطباق گرید متریال با نقشه (تفکیک ۲۰۱۱، ۶۰۶۱ و ۷۰۷۵) و تمپر T651.
- بررسی غلظت و فشار آبصابون با رفرکتومتر دستی (بین ۸ تا ۱۰ درصد).
- اطمینان از تخلیه هوای داخل شلنگهای کولانت و هدفگیری مستقیم نازلها به نقطه برش.
- تست وکیوم یا نیروی گشتاور کلمپهای هیدرولیک جهت جلوگیری از دفرمه شدن قطعه خام.
فصل بیست و یکم: سوراخکاری عمیق (Gundrilling) و فرآیند وایرکات (Wire EDM) در قطعات آلومینیومی
علاوه بر تراشکاری و فرزکاری، سایر فرآیندهای برادهبرداری و ماشینکاری غیرسنتی نیازمند ملاحظات فنی خاص هستند:
- سوراخکاری عمیق با مته گاندریل (Gundrilling): برای ایجاد کانالهای روغن و خنککاری در سیلندرهای هیدرولیک آلومینیومی با نسبت طول به قطر ($L/D > 20$). استفاده از روغنهای پایه معدنی سنگین با فشار بالای ۷۰ بار جهت تخلیه مداوم برادههای ریز الزامی است.
- برشکاری دقیق با وایرکات (Wire EDM): آلومینیوم به دلیل هدایت الکتریکی بالا به سرعت با سیم برنجی وایرکات بریده میشود؛ اما به دلیل تشکیل اکسیدهای آلومینیوم نارسانا در شکاف برش، آب دییونیزه باید با فلاشینگ فشار بالا به منطقه تخلیه الکتریکی تزریق شود. همچنین لایه ذوب مجدد (White Layer / Recast Layer) نازک روی سطح باید با پولیش مکانیکی یا اسیدشویی حذف گردد تا از آغاز ترکهای خستگی جلوگیری شود.
فصل بیست و دوم: عملیات تکمیلی شاتپینینگ (Shot Peening) و پولیش شیمیایی
برای قطعات بحرانی هوانوردی و خودروهای مسابقهای که تحت بارهای دینامیک قرار دارند:
- شاتپینینگ با ساچمههای سرامیکی یا شیشهای: بمباران سطحی قطعه با ساچمههای کروی با شدت آلمن (Almen Intensity) کنترلشده، یک لایه تنش پسماند فشاری در عمق ۵۰ تا ۲۰۰ میکرومتری سطح ایجاد میکند که حد خستگی قطعه ماشینکاریشده را تا ۴۰ درصد افزایش میدهد.
- پولیش الکتروشیمیایی و پرداخت شیمیایی (Chemical Polishing): غوطهوری قطعه در حمامهای اسیدفسفریک/نیتریک جهت حذف میکروپلیسههای نامرئی لبهها و دستیابی به درخشندگی فوقالعاده بدون تغییر ابعاد تلرانس.
فصل بیست و چهارم: استانداردهای زیستمحیطی سیالات برشی و حذف باکتریها از سیستم کولانت
مدیریت بهداشتی و زیستمحیطی امولسیونهای آبصابون در کارگاههای مدرن CNC شامل موارد زیر است:
- استفاده از سیالات برشی فاقد کلر، فسفر و آمینهای ثانویه: جلوگیری از ایجاد گازهای سمی در دماهای برشی بالا و انطباق با پروتکلهای سختگیرانه REACH اتحادیه اروپا.
- پایش روزانه شاخص اسیدیته (pH Level): حفظ pH در محدوده بهینه ۸.۸ تا ۹.۲ جهت جلوگیری از رشد باکتریهای بیهوازی و بوی تعفن، و پیشگیری از زنگزدگی ریلهای ماشین و خوردگی لکهای آلومینیوم.
- فیلتراسیون ذرات میکرونی معلق: استفاده از فیلترهای کاغذی نواری با دقت ۵ تا ۱۰ میکرون جهت حذف برادههای شناور در حوضچه خنککننده.
فصل بیست و ششم: فرآیند تراشکاری الماس تکبلور (Single Point Diamond Turning – SPDT)
برای تولید قطعات اپتیکی، آینههای لیزری فلزی و لنزهای مادون قرمز ماهوارهای از جنس آلیاژهای ۶۰۶۱:
- استفاده از ابزارهای الماس طبیعی یا مصنوعی تکبلور (Natural Diamond) بر روی دستگاههای تراش التراپریسیژن بر روی یاتاقانهای هوایی (Air Bearings).
- دستیابی به زبری سطح در مقیاس نانومتری ($R_a < 2\ \text{nm}$) و حذف کامل نیاز به فرآیندهای سنتی پرداخت و سنبادهکاری نهایی.
فصل بیست و هفتم: پرسشهای متداول ماشینکاری آلومینیوم (FAQ)
۱. چرا آلیاژ ۲۰۱۱ بهترین انتخاب برای دستگاههای تراش اتوماتیک سویستایپ است؟
چون برادههای آن به صورت سوزنی خرد میشوند، به دور اسپیندل دستگاه نمیپیچند و نیاز به توقف مکرر دستگاه جهت تخلیه براده را برطرف میکنند.
۲. علت مات و کدر شدن سطح آلومینیوم پس از فرزکاری چیست؟
سرعت برشی پایین، زاویه براده کم و چسبیدن میکروسکوپی براده به ابزار (پدیده BUE) عامل کدر شدن است. با افزایش سرعت برشی ($V_c > 500\ \text{m/min}$) سطح کاملاً درخشان میشود.
۳. تفاوت ماشینکاری تمپر T6 با T651 در چیست؟
تمپر T651 تحت کشش ۱.۵ تا ۳ درصد تنشزدایی شده و در پاکتتراشیهای عمیق به هیچ عنوان تاب برنمیدارد.
۴. کدام پوشش اینسرت برای ماشینکاری آلومینیوم مناسب است؟
اینسرتهای پولیششده بدون روکش (Uncoated Mirror-Finish) یا روکشهای کربن شبهالماس (DLC) و $\text{TiB}_2$. استفاده از پوششهای TiAlN به دلیل چسبیدن آلومینیوم ممنوع است.
تامین مقاطع خوشتراش و شیتهای ماشینکاری CNC
متالز سیتی تامینکننده دستاول مقاطع خوشتراش ۲۰۱۱، شیتهای ۶۰۶۱ و میلگردهای ۷۰۷۵ T651 با تضمین کیفیت برادهبرداری آماده همکاری با صنایع قطعهسازی کشور است.
دریافت پیشفاکتور رسمی شرکتی