فصل اول: مقدمه، فلسفه نامگذاری و اهمیت حیاتی کدهای تمپر در مهندسی مواد
در متالورژی صنعتی آلومینیوم، مشخص کردن صرف گرید آلیاژی (مثلاً ۶۰۶۱ یا ۷۰۷۵) تنها نیمی از معادله انتخاب متریال است. نیمه دیگر که رفتارهای الاستیک و پلاستیک، استحکام تسلیم، ازدیاد طول، سختی، چقرمگی، پایداری ابعادی در ماشینکاری و مقاومت به خوردگی را مشخص میکند، کد تمپر (Temper Designation) نام دارد. یک قطعه آلومینیوم ۶۰۶۱ در حالت آنیلشده (تمپر O) دارای تنش تسلیمی در حدود ۵۵ مگاپاسکال است که به راحتی با دست خم میشود، اما همان قطعه پس از اجرای عملیات حرارتی انحلال و پیرسازی مصنوعی (تمپر T6) به تنش تسلیم ۲۷۶ مگاپاسکال (پنج برابر مستحکمتر) میرسد.
نادیده گرفتن کد تمپر در نقشههای فنی، سفارشات خرید و فرآیندهای تولید، منشأ بسیاری از خسارات سنگین کارگاهی، شکست قطعات تحت بار، تاب برداشتن قطعات در ماشینکاری CNC چندمحوره و ترکخوردگی در خمشهای صنعتی است. انجمن آلومینیوم آمریکا (Aluminum Association – AA) با همکاری موسسه استانداردهای ملی آمریکا (ANSI H35.1) و کمیته استاندارد اروپا (EN 515)، یک سیستم نامگذاری الفبایی-عددی جهانشمول را تدوین کردهاند که کلیه تاریخچههای ترمومکانیکی اعمالشده بر قطعه را به دقت کدگذاری مینماید.
در این راهنمای جامع و مرجع متالورژیکی، ساختار پایهای کدهای تمپر، ترمودینامیک فازهای رسوبسختی، چرخههای حرارتی انحلال و کوئنچ، تفاوت فوقالعاده حساس میان T6 و T651، مکانیزمهای کرنشسختی در تمپرهای سری H، و اصول انتخاب تمپر برای فرآیندهای کشش عمیق، ماشینکاری و جوشکاری را تحلیل میکنیم.
فصل دوم: ساختار پایهای سیستم نامگذاری تمپرهای استاندارد (Base Tempers)
بر اساس استاندارد ASTM B296، کلیه تمپرهای آلومینیوم با یک حرف بزرگ انگلیسی پس از خط تیره در انتهای کد آلیاژ مشخص میشوند:
۱. تمپر F (As Fabricated – به حالت تولید اولیه):
این کد نشان میدهد که مقطع (ورق، میلگرد، لوله یا پروفیل اکسترودشده) بدون اعمال هیچگونه کنترل حرارتی خاص یا فرآیند کارسرد ثانویه از خط تولید خارج شده است. در این تمپر هیچ تضمین متالورژیکی برای حداقل تنش تسلیم یا سختی وجود ندارد و متریال معمولاً به عنوان خوراک اولیه برای چرخههای بعدی در نظر گرفته میشود.
۲. تمپر O (Annealed – آنیل کامل / بازپخت):
نشاندهنده حالت بازپخت کامل متریال است. در این فرآیند، قطعه تا دمای تبلور مجدد (حدود ۳۴۰ تا ۴۲۰ درجه سانتیگراد بسته به آلیاژ) گرم شده و سپس با نرخ بسیار آهسته در کوره خنک میشود تا تمامی تنشهای پسماند آزاد شده، نابجاییها حذف گردند و ساختار به پایینترین حد سختی و بالاترین حد انعطافپذیری و شکلپذیری برسد. ورق آلومینیوم ۱۰۵۰ خالص در تمپر O بالاترین راندمان کشش عمیق، شکلدهی و اسپینینگ را ارائه میدهد.
۳. تمپر H (Strain Hardened – کرنشسختشده ناشی از کارسرد):
این سیستم اختصاصاً برای آلیاژهای غیرعملیات حرارتی (سریهای ۱۰۰۰، ۳۰۰۰ و ۵۰۰۰) به کار میرود که استحکام آنها از طریق کارسرد (نورد سرد یا کشش) افزایش مییابد. حرف H همواره با دو یا سه رقم همراه است که نحوه فرآیند و میزان سختی نهایی را بیان میکنند.
۴. تمپر W (Solution Heat Treated – عملیات حرارتی انحلال ناپایدار):
یک کد تمپر موقت است و نشاندهنده وضعیت ناپایدار متالورژیکی قطعه بلافاصله پس از کوئنچ از دمای انحلال است. در این حالت ساختار در دمای اتاق شروع به پیرسازی طبیعی خودبهخودی میکند و خواص مکانیکی آن ساعت به ساعت تغییر مییابد مگر آنکه در فریزرهای زیر صفر نگهداری شود.
۵. تمپر T (Thermally Treated – عملیات حرارتی پایدار):
این کد مخصوص آلیاژهای عملیات حرارتیپذیر (سریهای ۲۰۰۰، ۶۰۰۰ و ۷۰۰۰) است که ساختار پایدار آنها از طریق پیرسازی طبیعی یا مصنوعی تثبیت شده است. حرف T همواره با ارقام ۱ تا ۱۰ و ارقام تکمیلی دنبال میشود.
فصل سوم: ترمودینامیک و کینتیک عملیات حرارتی آلیاژهای رسوبسخت (سری T)
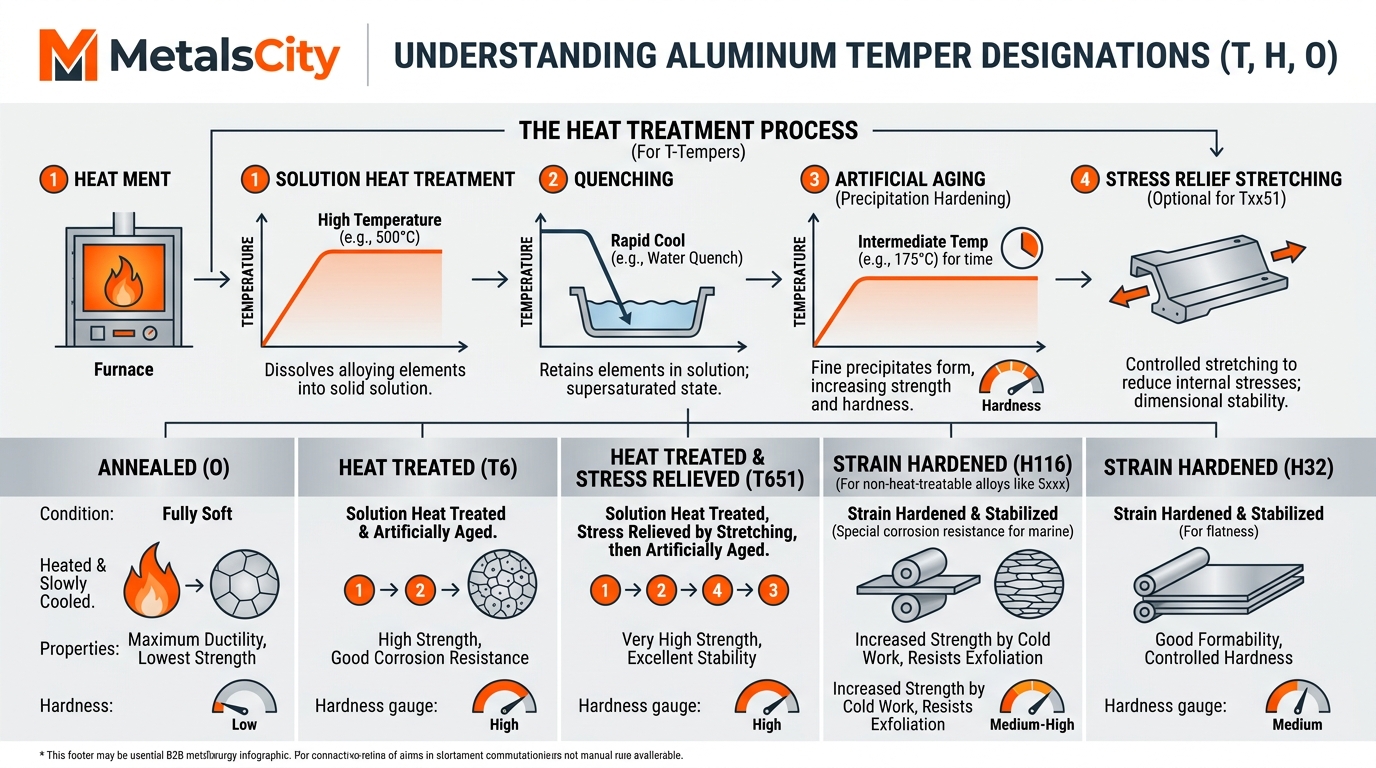
فرآیند رسوبسختی یا پیرسختی (Precipitation Hardening) شامل سه مرحله متوالی و بههمپیوسته است:
- عملیات حرارتی انحلال (Solution Heat Treatment): گرم کردن آلیاژ تا دمای زیر خط ذوب یوتکتیک (حدود ۵۰۰ تا ۵۴۰ درجه سانتیگراد) و نگهداری در این دما به مدت زمان کافی تا تمامی فازهای بینفلزی درون فاز زمینه $\alpha$ حل شده و یک محلول جامد همگن تشکیل شود.
- کوئنچ سریع (Rapid Quenching): سرد کردن سریع قطعه در آب سرد (یا حمامهای پلیمری) در کمتر از چند ثانیه تا از رسوب زودهنگام فازها در مرزدانهها جلوگیری شده و یک محلول جامد فوقاشباع (SSSS) در دمای اتاق به دام بیفتد.
- پیرسازی (Aging): رسوبدهی کنترلشده فازهای بینفلزی نانومتری درون ساختار بلوری جهت ایجاد حداکثر مانع در برابر لغزش نابجاییها.
فصل چهارم: کالبدشکافی کدهای اصلی خانواده T (از T1 تا T10)
ارقام اصلی پس از حرف T نوع فرآیند پایدارسازی را به شرح زیر مشخص میکنند:
| کد تمپر | عنوان فرآیند متالورژیکی | شرح نحوه تولید و کاربرد صنعتی |
|---|---|---|
| T1 | خنککاری از فرآیند شکلدهی داغ + پیرسازی طبیعی | مخصوص مقاطع اکسترودشده ساده که در دمای محیط پایدار میشوند. |
| T2 | خنککاری از فرآیند داغ + کارسرد + پیرسازی طبیعی | افزایش استحکام تسلیم از طریق ترکیب کارسرد با پیرسازی. |
| T3 | عملیات انحلال + کارسرد سبک + پیرسازی طبیعی | استاندارد ورق ۲۰۲۴ هوایی با چقرمگی و استحکام خستگی فوقالعاده. |
| T4 | عملیات انحلال + کوئنچ + پیرسازی طبیعی کامل | دستیابی به استحکام مطلوب همراه با انعطافپذیری برای فرمدهی بعدی. |
| T5 | خنککاری سریع از اکستروژن + پیرسازی مصنوعی در کوره | رایجترین تمپر برای پروفیل آلومینیوم ۶۰۶۳ معماری و ساختمانی. |
| T6 | عملیات انحلال + کوئنچ در آب + پیرسازی مصنوعی در کوره | استاندارد طلایی حداکثر استحکام در ورق ۶۰۶۱ و ورق ۷۰۷۵. |
| T7 | عملیات انحلال + پیرسازی بیش از حد (Overaging) | کاهش جزئی استحکام جهت دستیابی به حداکثر مقاومت به خوردگی تنشی (SCC). |
| T8 | عملیات انحلال + کارسرد کنترلشده + پیرسازی مصنوعی | دستیابی به بالاترین حد تنش تسلیم در آلیاژهای پیشرفته مسدار سری ۲۰۰۰. |
فصل پنجم: تفاوت فوقالعاده حیاتی میان تمپرهای T6 و T651 در ماشینکاری CNC
یکی از بزرگترین چالشهای مهندسی در کارگاههای ماشینکاری CNC، پدیده اعوجاج و تاببرداشتن قطعات (Machining Distortion) پس از برادهبرداری است. منشأ این پدیده در تنشهای پسماند حرارتی (Residual Stresses) نهفته است.
۱. مکانیزم تشکیل تنش پسماند در تمپر T6:
در حین فرآیند کوئنچ سریع از دمای ۵۳۰ درجه به دمای محیط، لایههای بیرونی قطعه به سرعت سرد و منقبض میشوند، در حالی که مغز قطعه هنوز داغ و منبسط است. هنگامی که مرکز قطعه سرد میشود، انقباض آن توسط لایههای صلب بیرونی مهار شده و یک پروفیل تنش پسماند شدید ایجاد میکند (تنشهای فشاری در سطح و تنشهای کششی شدید در مغز قطعه). در تمپر T6 ساده، این تنشها درون قطعه محبوس میمانند. هنگامی که اپراتور CNC شروع به برادهبرداری نامتقارن و پاکتتراشی میکند، تعادل تنشها به هم خورده و قطعه بلافاصله پس از باز شدن کلمپها تاب برمیدارد.
۲. راهحل مهندسی: تمپر T651 (تنشزدایی کششی مکانیکی):
در تمپر T651، مقطع آلومینیومی بلافاصله پس از کوئنچ انحلال و قبل از پیرسازی مصنوعی، تحت یک فرآیند کشش محوری کنترلشده دقیق به میزان ۰.۵ تا ۳ درصد تغییر شکل پلاستیک دائمی در امتداد طول قرار میگیرد. این کشش پلاستیک یکنواخت، تنشهای پسماند انقباضی را تا بیش از ۹۰ درصد آزاد و خنثی میکند. پس از آن، قطعه وارد کوره پیرسازی شده و به تمپر نهایی T651 میرسد. قطعات تراشکاری و فرزکاریشده از میلگرد ۷۰۷۵ T651 و تسمه ۶۰۶۱ T651 پایداری ابعادی ۱۰۰ درصدی با تلرانسهای بسته صدم میلیمتر از خود نشان میدهند.
فصل ششم: کدهای تمپر پیشرفته هوانوردی (T73، T7351 و T74)
در آلیاژ فوق استحکام ۷۰۷۵، تمپر T6 اگرچه بالاترین تنش تسلیم (۵۰۳ مگاپاسکال) را تامین میکند، اما حساسیت بالایی به پدیده شکست ناشی از خوردگی تنشی (Stress Corrosion Cracking – SCC) در اتمسفرهای مرطوب دارد. برای سازههای حیاتی هواپیما که تحت بارهای کششی مداوم قرار دارند، کدهای تمپر اصلاحشده توسعه یافتهاند:
- تمپر T73 (Two-Stage Overaging): پیرسازی دومرحلهای در دماهای بالاتر. این فرآیند فازهای رسوبی اتا ($\eta$) را در مرزدانهها درشت و ناپیوسته کرده و مصونیت کامل در برابر SCC ایجاد میکند (افت ۱۰ الی ۱۵ درصدی تنش تسلیم در ازای افزایش چشمگیر ضریب ایمنی هوانوردی).
- تمپر T7351: ترکیب پیرسازی T73 با عملیات تنشزدایی کششی مکانیکی؛ استانداردترین تمپر برای شیتهای ضخیم و اسپارهای بال هواپیما.
فصل هفتم: کدهای خانواده H (کرنشسختی و کنترل متالورژی کارسرد)
در آلیاژهای غیرعملیات حرارتی (سری ۱۰۰۰، ۳۰۰۰ و ۵۰۰۰)، سیستم کدگذاری H شامل دو یا سه رقم است:
۱. رقم اول: نشاندهنده ماهیت عملیات:
- H1x: صرفاً کارسرد نورد یا کشش بدون عملیات حرارتی بعدی.
- H2x: کارسرد شدید اولیه و سپس آنیل جزئی (Partial Annealing) جهت بازیابی بخشی از شکلپذیری.
- H3x: کارسرد و سپس پایدارسازی حرارتی در دمای پایین (مخصوص آلیاژهای منیزیمدار سری ۵۰۰۰ جهت جلوگیری از تغییر خواص در طول زمان).
- H4x: کارسرد و سپس پخت رنگ کوره (مخصوص ورقهای رنگی نما و بدنه خودرو).
۲. رقم دوم: نشاندهنده درجه سختی متریال:
| کد رقم دوم | درجه سختی | میزان تنش تسلیم نسبت به حالت آنیل (O) و سخت کامل (H18) |
|---|---|---|
| ۲ (مانند H12 / H32) | یکچهارم سخت (1/4 Hard) | ۲۵٪ افزایش استحکام نسبت به حالت نرم O |
| ۴ (مانند H14 / H24) | نیمهسخت (1/2 Hard) | ۵۰٪ افزایش استحکام؛ استاندارد ورق آلومینیوم ۳۱۰۵ |
| ۶ (مانند H16 / H36) | سهچهارم سخت (3/4 Hard) | ۷۵٪ افزایش استحکام برای قطعات تحت بار بدون خمکاری حاد |
| ۸ (مانند H18 / H38) | سخت کامل (Full Hard) | حداکثر استحکام تسلیم ناشی از نورد سرد سنگین |
۳. رقم سوم: تمپرهای ویژه ضدخوردگی دریایی:
- H116 و H321: به طور خاص برای آلیاژهای با منیزیم بالای ۳.۵ درصد (نظیر ورق آلومینیوم ۵۰۸۳ دریایی) تعریف شدهاند تا از عدم پیوستگی فاز رسوبی خطرناک بتا ($\text{Al}_3\text{Mg}_2$) در مرزدانهها اطمینان حاصل شود.
فصل هشتم: راهنمای انتخاب تمپر برای فرآیندهای ساخت و تولید
- فرآیندهای کشش عمیق و اسپینینگ: تمپر O (آنیل کامل) در آلیاژهای ۱۰۵۰ و ۳۰۰۳ بالاترین قابلیت فرمدهی بدون ترکخوردگی را داراست.
- خمکاری با پرسبرک و ورقکاری صنعتی: تمپرهای H14 یا H32 در آلیاژهای سری ۵۰۰۰ بالاترین موازنه را میان عدم ترکخوردگی لبه و استحکام سازه فراهم میکنند.
- ماشینکاری پرسرعت CNC چندمحوره: منحصراً تمپر T651 (مانند میلگرد ۲۰۱۱ خوشتراش یا ۶۰۶۱-T651) جهت تضمین عدم اعوجاج و تلرانسهای میکرونی.
- سازههای اکسترودشده معماری: تمپر T5 یا T6 در آلیاژ ۶۰۶۳ جهت پاسخدهی بینظیر به آنودایزینگ رنگی.
فصل نهم: پایش سختیسنجی کارگاهی و تستهای اعتبارسنجی تمپر
برای تفکیک سریع تمپرها در انبار یا خط تولید، آزمونهای غیرمخرب و سریع سختیسنجی به کار میروند:
- سختیسنجی وبستر (Webster Hardness Tester): دستگاه انبرک پرتابل؛ برای مثال آلیاژ ۶۰۶۱ در تمپر T6 دارای سختی وبستر ۱۴ الی ۱۶ است، در حالی که در حالت آنیل کمتر از ۴ وبستر نشان میدهد.
- سختیسنجی بارکول (Barcol Impressor – ASTM D2583): دستگاه فشاری مناسب برای بررسی سختی شیتهای ضخیم و قطعات فرمدادهشده.
- رسانایی الکتریکی جریان گردابی (Eddy Current Conductivity – % IACS): تست استاندارد هوانوردی (ASTM E1004) برای تفکیک تمپر T6 از T73 در آلیاژ ۷۰۷۵ (تمپر T6 رسانایی حدود ۳۳٪ IACS دارد در حالی که T73 به دلیل رسوب بیش از حد رسانایی را به ۳۸ الی ۴۱٪ IACS افزایش میدهد).
فصل یازدهم: پارامترهای آزمایشگاهی و چرخههای عملیات حرارتی گامبهگام
برای دستیابی به خواص متالورژیکی دقیق تمپرهای T6 و T651 در کورههای صنعتی، رعایت دقیق دما، زمان و نرخ انتقال حرارت مطابق استاندارد AMS 2770 الزامی است:
۱. چرخه حرارتی آلیاژ ۶۰۶۱ به تمپر T6:
- عملیات انحلال: حرارتدهی در دمای ۵۳۰ درجه سانتیگراد ($\pm 5^\circ\text{C}$) به مدت ۴۵ الی ۹۰ دقیقه (بسته به ضخامت مقطع).
- کوئنچ در آب: انتقال به حوضچه آب سرد با دمای کمتر از ۳۵ درجه سانتیگراد در حداکثر زمان ۱۰ ثانیه (Quench Delay < 10s).
- پیرسازی مصنوعی در کوره: نگهداری در دمای ۱۶۰ الی ۱۷۵ درجه سانتیگراد به مدت ۸ الی ۱۲ ساعت و سپس خنککاری در هوای آزاد.
۲. چرخه حرارتی آلیاژ ۷۰۷۵ به تمپر T6 و T73:
- برای تمپر T6: انحلال در دمای ۴۷۰ الی ۴۸۰ درجه سانتیگراد، کوئنچ در آب، و سپس پیرسازی تکمرحلهای در دمای ۱۲۰ درجه به مدت ۲۴ ساعت.
- برای تمپر T73 (پیرسازی دومرحلهای): مرحله اول در دمای ۱۰۵ درجه به مدت ۶ الی ۸ ساعت؛ و بلافاصله مرحله دوم در دمای ۱۷۵ درجه به مدت ۸ الی ۱۰ ساعت جهت تثبیت فازهای ساختاری ضدخوردگی.
فصل دوازدهم: تمپرهای پیشرفته تنشزدایی اکستروژن و آهنگری (T6510، T6511، T652 و T7352)
علاوه بر شیتها و پلیتهای نوردشده، استانداردهای متالورژی برای پروفیلهای اکسترودشده و قطعات فورجشده کدهای تکمیلی دقیقتری وضع کردهاند:
- تمپر T6510: پروفیل اکسترودشده که پس از کوئنچ کشش تنشزدایی شده و هیچگونه راستکاری (Straightening) مکانیکی بعدی بر روی آن انجام نگرفته است.
- تمپر T6511: پروفیل اکسترودشده که پس از کشش تنشزدایی، تحت فرآیند صافکاری جزئی و تنظیم تلرانس قرار گرفته است (پرکاربردترین تمپر برای لولهها و پروفیلهای ساختاری اکستروژن).
- تمپر T652 و T7352: مخصوص قطعات آهنگریشده (Forging) و بلوکهای ضخیم فورج؛ در این قطعات به دلیل عدم امکان اعمال کشش محوری، تنشزدایی از طریق فشردهسازی پلاستیک ۱ الی ۵ درصدی (Cold Compression) درون قالب انجام میشود.
فصل سیزدهم: اثرات پیرسازی طبیعی ناشی از گذر زمان (Natural Aging Phenomena)
در آلیاژهای عملیات حرارتیپذیر حاوی مس و منیزیم (نظیر ۲۰۲۴ و ۶۰۶۱)، بلافاصله پس از کوئنچ در دمای محیط، اتمهای محلول با گذشت زمان شروع به خوشهبندی و تشکیل مناطق GP میکنند. در آلیاژ ۲۰۲۴، سختی و تنش تسلیم در ۴۸ ساعت اول پس از کوئنچ بیش از ۸۰ درصد رشد میکند و پس از ۹۶ ساعت به تمپر پایدار T4 میرسد. در صورتی که نیاز به خمکاری یا پرچکاری قطعات در حالت کاملاً نرم باشد، قطعات بلافاصله پس از کوئنچ درون فریزرهای با دمای منفی ۲۰ درجه سانتیگراد یا محفظههای یخ خشک قرار میگیرند تا نفوذ اتمی متوقف شده و قطعه برای روزها در حالت فوقالعاده نرم W باقی بماند.
فصل پانزدهم: عملیات حرارتی پس از جوشکاری (Post-Weld Heat Treatment – PWHT)
در سازههای جوشکاریشده از جنس آلیاژهای سری ۶۰۰۰ (نظیر ۶۰۶۱)، حرارت قوس باعث افت سختی در منطقه متاثر از حرارت (HAZ) میشود. برای بازگرداندن ۱۰۰ درصدی استحکام سازه به تمپر T6، دو روش اجرایی وجود دارد:
- عملیات حرارتی کامل T6 پس از جوشکاری: قرار دادن کل سازه در کوره انحلال ۵۳۰ درجه، کوئنچ در آب و پیرسازی در ۱۷۵ درجه. این فرآیند سختی منطقه HAZ را به طور کامل بازیابی کرده و ضریب جوش را به ۱.۰ میرساند، اما به دلیل خطر اعوجاج در حین کوئنچ، نیازمند فیکسچرهای نگهدارنده صلب است.
- پیرسازی مجدد مستقیم (Direct Post-Weld Aging): حرارتدهی سازه در دمای ۱۷۵ درجه به مدت ۸ ساعت بدون عملیات انحلال. این روش بخشی از فازهای رسوبی نیمهحلشده را بازیابی کرده و استحکام کششی را تا ۱۵ درصد ارتقا میدهد.
فصل شانزدهم: مقایسه رفتار خستگی، چقرمگی شکست و رشد ترک در تمپرهای مختلف
انتخاب تمپر بر دینامیک رشد ترکهای خستگی ($da/dN$) در قطعات تحت ارتعاش به شدت موثر است:
- تمپر T3 و T351: به دلیل وجود مناطق GP و ساختار انعطافپذیر با چقرمگی شکست بسیار بالا ($K_{IC} > 35\ \text{MPa}\sqrt{\text{m}}$)، بیشترین مقاومت را در برابر شروع و رشد ترکهای ناشی از خستگی دینامیک داراست (علت استفاده انحصاری از ۲۰۲۴-T3 در پوستههای زیرین بال هواپیما).
- تمپر T6: حداکثر تنش تسلیم استاتیک را تامین میکند، اما چقرمگی شکست آن پایینتر بوده و در صورت وجود شکافهای تیز یا تمرکز تنش، ترکها با سرعت بالاتری رشد میکنند.
- تمپر T73 / T7351: مقاومت به خستگی-خوردگی (Corrosion Fatigue) را در محیطهای حاوی نمک و رطوبت به شدت ارتقا میدهد.
فصل هفدهم: چکلیست آزمایشگاهی تاییدیه تمپر و گواهی بازرسی متالورژیکی
در بازرسی ورود کالا، کارشناسان کنترل کیفیت باید آزمونهای سهگانه زیر را برای تایید قطعی کد تمپر انجام دهند:
- تست سختی برینل (HBW 10/500/30) یا راکول B (HRB) طبق ASTM E10 و ASTM E18.
- تست کشش یونیورسال جهت تعیین دقیق نسبت تنش تسلیم به استحکام نهایی ($R_{p0.2}/R_m$) که شاخص قطعی میزان پیرسختی است.
- آزمون هدایت الکتریکی با دستگاه پرتابل فاز جریان گردابی جهت تفکیک تمپرهای پیچیده T6، T73 و T76.
فصل نوزدهم: تطبیق کدهای تمپر استاندارد اروپا (DIN EN 515) با استاندارد آمریکا (ASTM)
در معاملات بینالمللی و بررسی نقشههای مهندسی اروپایی، تطابق کدهای تمپر طبق جدول زیر مبنای سفارشگذاری است:
| کد تمپر استاندارد آمریکا (ASTM / AA) | کد معادل در استاندارد اروپا (DIN EN 515) | توضیح شرایط فرآیند متالورژیکی |
|---|---|---|
| O | O / O1 / O2 / O3 | آنیل نرم و بازپخت حرارتی کامل |
| T4 | T4 / T451 | انحلال حرارتی و پیرسازی طبیعی به حالت پایدار |
| T6 | T6 / T64 | انحلال حرارتی و پیرسازی مصنوعی در کوره |
| T651 | T651 | انحلال، کشش تنشزدایی کنترلشده و پیرسازی مصنوعی |
| H111 | H111 | کارسرد بسیار سبک بعد از آنیل بدون افزایش محسوس سختی |
| H116 | H116 | توزیع ناپیوسته فاز منیزیم در مرزدانههای مقاطع نوردشده دریایی |
فصل بیستم: مدیریت پدیده بازگشت فنری (Springback) در شکلدهی و خمکاری تمپرها
یکی از متغیرهای کلیدی در قالبسازی و ورقکاری آلومینیوم، پدیده بازگشت فنری ناشی از تغییر شکل الاستیک پس از برداشتن بار پرس است:
- تمپر O: حداقل بازگشت فنری (کمتر از ۱ تا ۲ درجه) به دلیل مدول تسلیم پایین و تغییر شکل تمامپلاستیک.
- تمپرهای H14 و H32: بازگشت فنری متوسط (بین ۳ تا ۵ درجه) که باید در طراحی زاویه سنبه قالب (Overbending) پیشبینی شود.
- تمپرهای T6 و T651: بازگشت فنری بسیار شدید (تا ۱۰ الی ۱۵ درجه)؛ به همین علت برای فرمدهی قطعات پیچیده هوایی، ابتدا قطعه در تمپر O یا W خمکاری شده و سپس به تمپر T6 ارتقا مییابد.
فصل بیست و دوم: اصول کدگذاری رنگی و برچسبگذاری در انبارهای استراتژیک
جهت جلوگیری از اختلاط متریالها در انبارهای صنعتی و کارگاههای تراشکاری، مقاطع آلومینیومی با کدهای رنگی استاندارد بینالمللی بر روی پیشانی مقطع مارکگذاری میشوند:
- رنگ قرمز: آلیاژ ۷۰۷۵-T6 / T651 (هشدار عدم جوشکاری ذوبی).
- رنگ آبی: آلیاژ ۶۰۶۱-T6 / T651 (مقاطع ساختاری و همهکاره).
- رنگ سبز: آلیاژ ۵۰۸۳-H116 دریایی.
- رنگ زرد: آلیاژ ۲۰۱۱-T3 خوشتراش سریتراشی.
فصل بیست و سوم: پرسشهای متداول مهندسی کدهای تمپر (FAQ)
۱. تفاوت دقیق میان تمپرهای T6 و T651 چیست؟
از نظر ترکیب شیمیایی، سختی برینل و استحکام کششی هیچ تفاوتی ندارند. تنها تفاوت در این است که مقطع T651 تحت کشش مکانیکی ۱.۵ تا ۳ درصد تنشزدایی شده و در ماشینکاری CNC به هیچ وجه تاب برنمیدارد.
۲. آیا میتوان قطعهای با تمپر T6 را دوباره آنیل و به تمپر O تبدیل کرد؟
بله؛ با حرارتدهی قطعه در کوره در دمای ۴۱۵ درجه سانتیگراد به مدت ۲ تا ۳ ساعت و سپس خنککاری آهسته درون کوره با نرخ ۲۵ درجه بر ساعت تا دمای ۲۶۰ درجه، قطعه به آنیل کامل O میرسد.
۳. چرا در جوشکاری آلیاژهای T6 استحکام ناحیه جوش کاهش مییابد؟
حرارت جوشکاری ساختار رسوبسخت نانومتری ($\beta”$) را در ناحیه متاثر از حرارت (HAZ) ذوب یا بیش از حد پیر میکند و خواص ناحیه به حالت آنیل بازمیگردد.
۴. تمپر H116 چه مزیتی در محیط دریا دارد؟
تمپر H116 مانع از تجمع و پیوستگی فاز رسوبی آندی منیزیم در مرزدانهها شده و مقاومت به خوردگی پوستهای و بیندانهای در آب دریا را به ۱۰۰٪ میرساند.
تامین مقاطع استاندارد آلومینیوم با سرتیفیکیت تمپر معتبر
مجموعه متالز سیتی کلیه مقاطع ۶۰۶۱، ۷۰۷۵، ۵۰۸۳ و ۲۰۲۴ را با تضمین اصالت تمپر و شناسنامه متالورژی عرضه مینماید.
دریافت مشاوره و پیشفاکتور رسمی