فصل اول: چالشهای بنیادین ترموفیزیکی و متالورژیکی در جوشکاری ذوبی آلومینیوم
جوشکاری آلیاژهای آلومینیوم تفاوتهای عمیق و بنیادینی با جوشکاری فولادهای ساختمانی و زنگنزن دارد. نادیده گرفتن خواص فیزیکی و شیمیایی خاص آلومینیوم، علت اصلی شکست پروژههای جوشکاری، ایجاد اتصالات متخلخل و شکننده و بروز ترکهای فاجعهبار است. سه چالش اصلی متالورژیکی در جوشکاری ذوبی عبارتند از:
۱. لایه اکسید سطحی دیرگداز ($\text{Al}_2\text{O}_3$):
آلومینیوم در مجاورت هوا به سرعت یک لایه اکسیدی بسیار سخت، دیالکتریک و متراکم با دمای ذوب ۲۰۵۰ درجه سانتیگراد تشکیل میدهد. این در حالی است که نقطه ذوب خود فلز آلومینیوم تنها ۶۶۰ درجه سانتیگراد است. در صورتی که این لایه قبل و حین فرآیند جوشکاری شکسته و زدوده نشود، اکسیدها مانند پوستهای روی حوضچه مذاب شناور مانده، مانع از امتزاج مذاب و قوس میشوند و به صورت آخالهای اکسیدی مضر در ساختار اتصال محبوس میگردند.
۲. هدایت حرارتی فوقالعاده بالا و ضریب انبساط حرارتی شدید:
ضریب هدایت حرارتی آلومینیوم حدود ۵ برابر فولادهای کربنی است؛ به این معنا که حرارت ورودی قوس به سرعت توسط بدنه قطعه بلعیده میشود و نیاز به چگالی انرژی بسیار بالاتری برای ایجاد حوضچه مذاب اولیه دارد. علاوه بر این، ضریب انبساط و انقباض حرارتی آلومینیوم ۲ برابر فولاد است که در حین انجماد سریع، تنشهای کششی انقباضی شدیدی ایجاد کرده و سازه را مستعد اعوجاج، پیچیدگی و ترکخوردگی گرم میسازد.
۳. حلالیت فاجعهبار گاز هیدروژن در مذاب (منشأ تخلخل و حبابهای گازی):
حلالیت گاز هیدروژن در آلومینیوم مذاب بیش از ۲۰ برابر حالت جامد است. هرگونه رطوبت روی سطح قطعه یا سیمجوش، آلودگی روغن یا چربی و رطوبت گاز محافظ در دمای قوس به هیدروژن اتمی تجزیه شده و فوراً در مذاب حل میشود. با انجماد سریع حوضچه مذاب، هیدروژن فرصت خروج پیدا نکرده و به صورت حبابهای کروی گاز (Porosity) درون خط جوش به دام میافتد که استحکام خستگی و کششی اتصال را به شدت نابود میکند.
فصل دوم: فرآیند جوشکاری TIG (GTAW) با جریان متناوب (AC) و مکانیزم اکسیدزدایی کاتدی
فرآیند جوشکاری تیگ با الکترود تنگستنی غیرمصرفی و گاز محافظ آرگون، دقیقترین و تمیزترین روش برای جوشکاری قطعات حساس، لولههای هیدرولیک و مخازن آلومینیومی است.
۱. ضرورت استفاده از جریان متناوب (AC – Alternating Current):
در جوشکاری TIG آلومینیوم، استفاده از جریان متناوب نقشی دوگانه و حیاتی ایفا میکند:
- نیمسیکل الکترود مثبت (DCEP / EP): الکترونها از سطح قطعه کار به سمت الکترود تنگستن حرکت میکنند. برخورد یونهای سنگین گاز آرگون به سطح قطعه کار مانند یک فرآیند سندبلاست اتمی عمل کرده و لایه اکسید سخت آلومینا را کاملاً میشکند و میزداید که به این پدیده اکسیدزدایی کاتدی (Cathodic Cleaning Action) میگویند.
- نیمسیکل الکترود منفی (DCEN / EN): الکترونها با سرعت بالا از تنگستن به قطعه برخورد کرده و نفوذ عمیق حوضچه مذاب (Penetration) و ذوب فلز پایه را تامین میکنند.
۲. تنظیم پیشرفته بالانس موج (AC Wave Balance):
در دستگاههای اینورتری پیشرفته مدرن، کنترل درصد زمان نیمسیکل منفی (EN Balance) بین ۶۵ تا ۷۵ درصد تنظیم میشود. این کار تمرکز حرارت را روی قطعه افزایش داده، نفوذ را عمیقتر کرده و از داغ شدن بیش از حد و ذوب شدن نوک الکترود تنگستن جلوگیری مینماید.
۳. انتخاب الکترود تنگستن مناسب:
برای جوشکاری AC آلومینیوم، استفاده از الکترودهای تنگستن زیرکونیهدار (سفید – EWZr-1) یا تنگستن لانتاندار (طلایی/آبی – WL15/WL20) توصیه میشود که پایداری قوس عالی و مقاومت بالا در برابر تغییر شکل سر کروی (Balling) از خود نشان میدهند. استفاده از تنگستن توریومدار (قرمز) به دلیل رادیواکتیو بودن و ناپایداری قوس در AC منسوخ شده است.
فصل سوم: فرآیند جوشکاری MIG (GMAW) و سیستمهای پیشرفته پالس (Pulsed MIG)
برای سازههای با ضخامت بالاتر از ۳ میلیمتر، شاسیها، فریمهای کشتی و تولید انبوه، فرآیند میگ با نرخ رسوب بسیار بالاتر (تا ۳ کیلوگرم در ساعت) فرآیند غالب است.
۱. چالش تغذیه سیم نرم آلومینیوم (Wire Feeding Issues):
سیمجوشهای آلومینیومی به دلیل مدول الاستیسیته پایین و نرمی، به راحتی درون لاینرهای استاندارد فولادی تورچ خم شده و پدیده پیچش سیم (Bird-Nesting) در رولرهای فیدر رخ میدهد. راهکارهای استاندارد عبارتند از:
- استفاده از رولرهای فیدر با شیار U شکل صیقلی (U-Groove Rollers) به جای شیارهای V فولاد.
- استفاده از لاینرهای پلیمری از جنس تفلون (PTFE) یا کربن-تفلون جهت به حداقل رساندن اصطکاک.
- استفاده از تورچهای سبک مجهز به موتور تغذیه سیم (Push-Pull Torches) یا تورچهای قرقرهدار (Spool Guns) برای طول کابل بالای ۳ متر.
۲. فناوری قوس پالسی پیشرفته (Pulsed MIG Welding):
در سیستمهای میگ پالسی، منبع تغذیه جریان پایه پایینی را برای روشن نگهداشتن قوس فراهم میکند و در هر ثانیه دهها بار پالس جریان اوج (Peak Current) اعمال مینماید. در هر پالس جریان، دقیقاً یک قطره مذاب بدون پاشش (Spatter-Free) به حوضچه منتقل میشود (انتقال اسپری كنترلشده). این فناوری حرارت ورودی را تا ۳۰ درصد کاهش داده، امکان جوشکاری در تمام موقعیتهای عمودی و بالاسر را فراهم ساخته و خطر سوراخ شدن ورقهای نازک را از بین میبرد.
فصل چهارم: متالورژی سیمجوشهای استاندارد بر اساس AWS A5.10
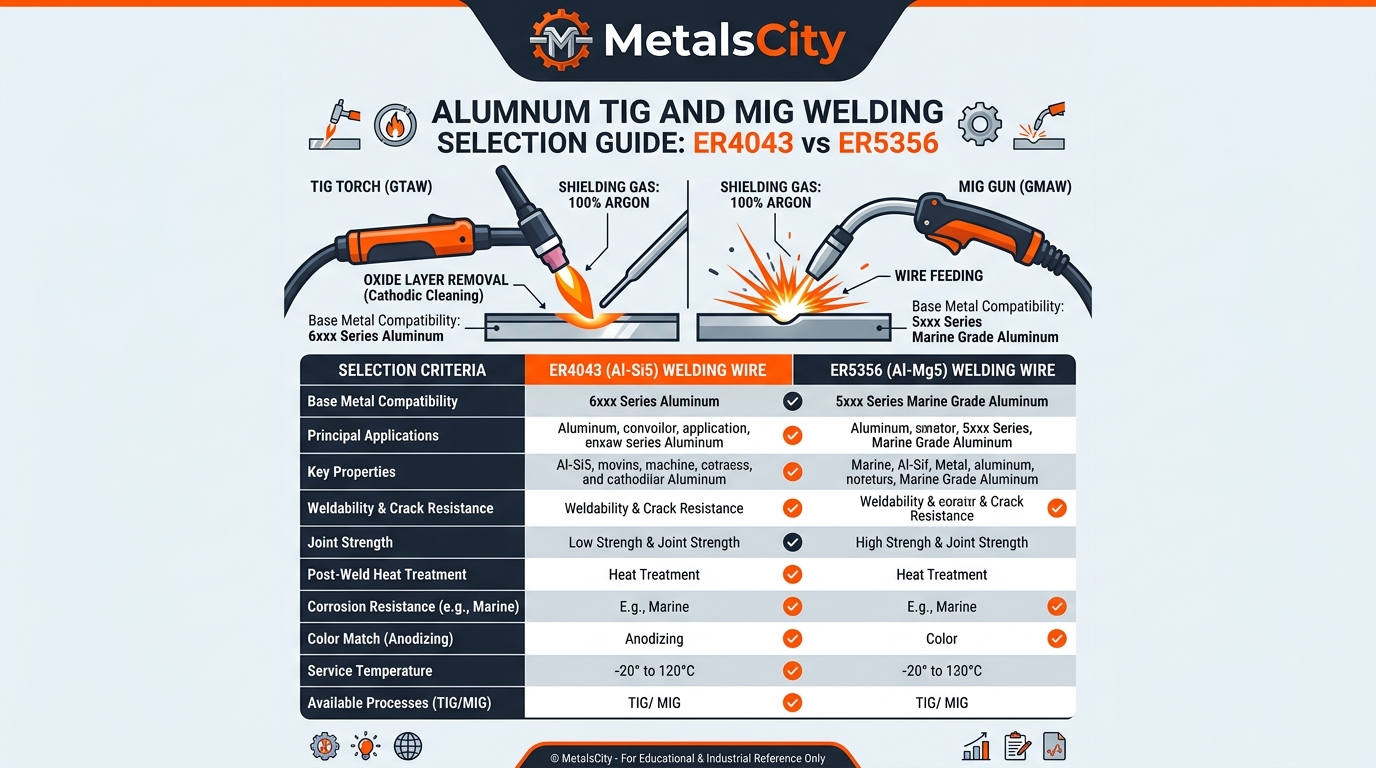
انتخاب فیلر متال مناسب ضامن عدم ترکخوردگی گرم، مقاومت به خوردگی، همخوانی رنگی در آنودایزینگ و استحکام کششی اتصال است.
| کد استاندارد فیلر (AWS) | ترکیب شیمیایی و سیستم آلیاژی | مزایای اصلی متالورژیکی | محدودیتها و موارد منع مصرف |
|---|---|---|---|
| ER4043 | Al-Si5 (۵ درصد سیلیسیم) | سیالیت فوقالعاده مذاب، مقاومت عالی به ترک گرم، ظاهر خط جوش صاف | مقاومت برشی پایینتر، سیاه شدن خط جوش پس از آنودایزینگ دکوراتیو |
| ER5356 | Al-Mg5 (۵ درصد منیزیم + Ti + Cr) | استحکام تسلیم و برشی بالا، چقرمگی عالی در بارهای ضربهای، تطابق رنگ پس از آنودایزینگ | حساسیت به ترک در دماهای کاری بالای ۶۵ درجه سانتیگراد |
| ER5183 | Al-Mg4.5Mn0.7 (منیزیم + منگنز بالا) | بالاترین استحکام تسلیم برای بدنه کشتیهای دریایی ۵۰۸۳ | هزینه بالاتر، اختصاصی کاربردهای دریایی و کرایوژنیک |
| ER4047 | Al-Si12 (۱۲ درصد سیلیسیم یوتکتیک) | پایینترین نقطه ذوب (۵۷۷°C)، سیالیت بسیار بالا برای لحیمکاری سخت (Brazing) | انعطافپذیری پایین و شکنندگی در خمشهای تند |
فصل پنجم: ماتریس جامع انتخاب سیمجوش بر پایه ترکیب فلزات پایه
جدول زیر راهنمای قطعی انتخاب فیلر متال برای اتصالات همگن و ناهمگن است:
| فلز پایه ۱ | فلز پایه ۲ | انتخاب اول فیلر متال | انتخاب دوم (جایگزین) | تحلیل فنی متالورژیکی |
|---|---|---|---|---|
| ورق ۶۰۶۱ | ورق ۶۰۶۱ | ER4043 | ER5356 | ۴۰۴۳ برای سهولت جوش و ترکنخوردن؛ ۵۳۵۶ برای استحکام برشی و آنودایز |
| ورق ۵۰۸۳ | ورق ۵۰۸۳ | ER5183 | ER5356 | تطابق کامل درصد منیزیم جهت حفظ مقاومت به آب دریا |
| ورق ۵۰۵۲ | ورق ۵۰۵۲ | ER5356 | ER4043 | ۵۳۵۶ انعطافپذیری بالایی در خمشهای بعد از جوشکاری میدهد |
| ۶۰۶۱ | ۵۰۸۳ (ناهمگن) | ER5356 | غیرمجاز ❌ | تنها فیلر مجاز؛ استفاده از ۴۰۴۳ باعث تشکیل فاز ترد $\text{Mg}_2\text{Si}$ میشود |
| ۶۰۶۳ | ۶۰۶۳ | ER4043 | ER5356 | ۴۰۴۳ برای مقاطع نازک ساختمانی؛ ۵۳۵۶ در صورت آنودایزینگ رنگی |
| ۱۰۵۰ | ۱۰۵۰ خالص | ER1100 / ER4043 | ER1050 | حفظ بالاترین خلوص شیمیایی و رسانایی الکتریکی در شینههای برق |
| ۷۰۷۵ / ۲۰۲۴ | هر فلز پایه | غیرقابل جوش ذوبی ❌ | – | حساسیت شدید به ترک انجمادی؛ اتصال فقط با پرچ و پیچ |
فصل ششم: دستورالعمل گامبهگام آمادهسازی متالورژیکی پیش از جوشکاری
۹۰ درصد عیوب جوشکاری آلومینیوم ناشی از عدم رعایت اصول تمیزکاری قبل از جوش است:
۱. چربیزدایی با حلالهای بدون پسماند (Degreasing):
سطوح باید با استون صنعتی خالص یا الکل ایزوپروپیل تمیز شوند تا هیدروکربنها، روغنهای برشکاری و گریس کاملاً پاک شوند. هرگز نباید از حلالهای کلردار استفاده شود زیرا در حرارت قوس به گازهای فوقالعاده سمی و کشنده فوسژن تبدیل میشوند.
۲. اکسیدزدایی مکانیکی با برس سیمی اختصاصی (Mechanical Oxide Removal):
لایه اکسید سطحی بلافاصله قبل از جوشکاری باید با برس سیمی از جنس استنلس استیل اختصاصی برسکاری شود. این برس نباید قبلاً برای تمیزکاری فولاد کربنی استفاده شده باشد، در غیر این صورت ذرات آهن وارد آلومینیوم شده و خوردگی حفرهای شدید ایجاد میکنند.
۳. گاز محافظ با خلوص بالا و محافظت پشت جوش (Backing Gas):
استفاده از گاز آرگون گرید ۵ با خلوص ۹۹.۹۹۹ درصد و نقطه شبنم کمتر از منفی ۵۰ درجه سانتیگراد. برای لولههای تحت فشار و ورقهای ضخیم، استفاده از گاز پشتیبان (Purging Gas) در پشت درز مانع از اکسیداسیون ریشه جوش (Sugaring) میشود.
فصل هفتم: متالورژی عیوب جوشکاری آلومینیوم و روشهای ریشهکنی (Defect Prevention)
| نوع عیب در جوش | علت ریشهای متالورژیکی | دستورالعمل رفع نقص در کارگاه |
|---|---|---|
| تخلخل و حبابهای هیدروژنی (Porosity) | رطوبت سطح، آلودگی فیلر یا گاز محافظ ناخالص | استونشویی، نگهداری سیم در محیط گرم و خشک و افزایش دبی گاز |
| ترک گرم انجمادی در خط مرکزی (Hot Cracking) | ترکیب نامناسب فلز پایه و فیلر، تنش انقباضی بالا | تغییر فیلر به ER4043 یا ER5356 و پیشگرم ملایم تا ۶۰ درجه |
| عدم ذوب کافی در ریشه (Lack of Fusion) | هدایت حرارتی بالای آلومینیوم یا سرعت حرکت زیاد | افزایش جریان اولیه، اصلاح زاویه تورچ و ایجاد پخ V شکل ۶۰ تا ۷۰ درجه |
| آخالهای اکسیدی و تنگستن درون جوش | برخورد تنگستن به حوضچه مذاب یا عدم اکسیدزدایی | سنگزنی تنگستن آلوده و بالانس صحیح موج AC |
فصل هشتم: پروتکلهای بازرسی و آزمایشهای غیرمخرب (NDT) اتصالات جوش
برای سازههای استاندارد هوافضا، دفاعی و دریایی طبق AWS D1.2:
- بازرسی رادیوگرافی پرتو ایکس (RT – X-Ray Testing): دقیقترین روش کشف تخلخلهای هیدروژنی و عدم ذوب ریشه در لولهها و مخازن.
- بازرسی مایع نافذ فلورسنت (FPI – Fluorescent Penetrant Inspection): کشف ترکهای ریز مویی سطحی در خط جوش و منطقه HAZ.
- تست متالوگرافی و ماکرو اچ (Macroetching): برش مقطعی جوش و اسیدشویی با محلول کِلِر (Keller’s Reagent) جهت بررسی عمق نفوذ، شکل حوضچه و سلامت مرزدانهها.
فصل نهم: چکلیست ایمنی اپراتور و تهویه کارگاه در جوشکاری آلومینیوم
- حفاظت از تشعشع فرابنفش (UV Radiation): قوس آلومینیوم به دلیل بازتاب بالای سطح، تا ۳ برابر فولاد اشعه UV ساطع میکند؛ استفاده از شید تیرگی ماسک حداقل ۱۱ تا ۱۳ و لباس چرمی کاملاً الزامی است.
- سیستم مکش دود موضعی: دود حاصل از تبخیر منیزیم و ازن ($O_3$) تولیدشده توسط قوس باید با هودهای مکنده تخلیه گردد.
فصل یازدهم: فناوری انقلابی جوشکاری اصطکاکی اغتشاشی (Friction Stir Welding – FSW)
جوشکاری اصطکاکی اغتشاشی که در سال ۱۹۹۱ توسط موسسه TWI ابداع شد، بزرگترین پیشرفت متالورژیکی قرن در اتصال آلومینیوم است:
۱. مکانیزم اتصال در حالت جامد (Solid-State Joining):
یک ابزار دوار غیرمصرفی شامل پین رزوهدار و شانه (Shoulder) با سرعت دورانی بالا وارد خط اتصال ورقهای آلومینیومی میشود. اصطکاک شدید میان شانه ابزار و سطح قطعه، حرارتی در حدود ۴۰۰ تا ۵۰۰ درجه سانتیگراد (زیر نقطه ذوب) تولید میکند. این حرارت متریال را به حالت فوقپلاستیک خمیری (Superplastic State) درآورده و پین دوار با همزدن متالورژیکی دو فلز، دانههای بسیار ریز تبلور مجددیافته دینامیکی (Dynamic Recrystallization – Grain Size < 5 µm) تشکیل میدهد.
۲. اتصال آلیاژهای غیرقابل جوشکاری ذوبی (۷۰۷۵ و ۲۰۲۴):
به دلیل عدم ذوب فلز پایه در FSW، پدیدههای مخرب تخلخل هیدروژنی، ترک انجمادی و جدایش عناصر آلیاژی رخ نمیدهد. فریمهای بدنه هواپیما، مخازن سوخت فضاپیماهای فالکون و اسپیسایکس و شاسی خودروهای فوقپیشرفته به راحتی با FSW از جنس ورقهای ۷۰۷۵ و ۲۰۲۴ جوشکاری میشوند.
فصل دوازدهم: جوشکاری با پرتو لیزر (Laser Beam Welding) و جوشکاری هیبرید لیزر-میگ
در خطوط تولید انبوه بدنه خودروهای الکتریکی مدرن، ترکیب پرتو لیزر فیبر پرتوان با قوس الکتریکی میگ (Laser-Hybrid GMAW) تحولی عظیم ایجاد کرده است:
- نفوذ عمیق با بار حرارتی بسیار کم (Keyhole Mode): پرتو لیزر با چگالی انرژی متمرکز، باریکه جوش باریک و عمیقی با حداقل تغییر شکل حرارتی و کمترین پهنای منطقه HAZ ایجاد میکند.
- سرعت خطی جوشکاری تا ۸ متر بر دقیقه: راندمان تولید خودروهای آلومینیومی را تا ۵ برابر افزایش میدهد.
فصل سیزدهم: محاسبات ورودی حرارتی (Heat Input) و کنترل اعوجاج سازه
برای حفظ خواص متالورژیکی، انرژی حرارتی ورودی به ازای هر میلیمتر جوش طبق فرمول زیر محاسبه میشود:
$$\text{Heat Input (HI)} = \frac{V \times I \times 60}{v \times 1000} \times \eta \quad [\text{kJ/mm}]$$
که در آن $V$ ولتاژ قوس، $I$ جریان جوشکاری، $v$ سرعت پیشروی تورچ (mm/min) و $\eta$ ضریب راندمان فرآیند (۰.۸ برای MIG و ۰.۶ برای TIG) است. برای آلیاژهای ۶۰۶۱ و ۵۰۸۳، ورودی حرارتی باید کمتر از ۰.۸ کیلوژول بر میلیمتر مهار شود تا از پهن شدن منطقه HAZ و افت شدید استحکام جلوگیری گردد.
فصل چهاردهم: لحیمکاری سخت (Brazing) در رادیاتورها و مبدلهای حرارتی آلومینیومی
در ساخت اینترکولرها، رادیاتورهای خودرو و اواپراتورهای برودتی:
- استفاده از شیتهای با روکش آلیاژ یوتکتیک آلومینیوم-سیلیسیم (پوشش ۴۳۴۳ یا ۴۰۴۵ با ۱۲٪ سیلیسیم).
- فرآیند لحیمکاری در کوره تحت اتمسفر کنترلشده گاز ازت (Controlled Atmosphere Brazing – CAB) با فلاکس فلوئوریدی غیرخورنده Nocolok در دمای ۵۹۵ تا ۶۱۰ درجه سانتیگراد که اتصالات میکرونی رادیاتور را بدون ذوب پرهها آببندی مینماید.
فصل شانزدهم: استانداردهای تدوین دستورالعمل جوشکاری (WPS) و تاییدیه فرآیند (PQR) طبق AWS D1.2
در پروژههای عمرانی و صنعتی، جوشکاری آلومینیوم باید بر اساس مستندات مهندسی بازرسیشده اجرا گردد:
- تدوین دستورالعمل جوشکاری اولیه (pWPS): تعیین دقیق گروه آلیاژ فلز پایه (M21 برای سری ۶۰۰۰ و M22 برای سری ۵۰۰۰)، قطر سیم فیلر، دبی گاز آرگون، آمپراژ و ولتاژ و سرعت خطی جوشکاری.
- تستهای تاییدیه دستورالعمل (PQR): اجرای جوش روی پلیتهای تست و ارسال نمونهها به آزمایشگاه متالورژی معتبر جهت انجام تست کشش عرضی گرده جوش (Transverse Tensile Test)، تست خمش ریشه و رویه (Root and Face Bend Tests) و متالوگرافی مقطع.
- تایید صلاحیت جوشکاران (Welder Performance Qualification – WPQ): صدور کارت تایید صلاحیت کددار برای جوشکاران در پوزیشنهای تخصصی 3G (عمودی) و 4G (بالاسر) و 6G (لولههای شیبدار).
فصل هفدهم: جوشکاری نقطهای مقاومتی (Resistance Spot Welding – RSW) در بدنه خودرو
در اتصال ورقهای آلومینیومی بدنه خودروهای مدرن (آلیاژهای ۶۰۱۶ و ۵۱۸۲):
- نیاز به جریان الکتریکی ۳ برابر فولاد: به دلیل هدایت الکتریکی فوقالعاده بالا، جریان جوشکاری نقطهای آلومینیوم بین ۳۰ تا ۵۰ کیلوآمپر (در برابر ۱۰ کیلوآمپر فولاد) تنظیم میشود.
- الکترودهای مسی مجهز به سیستم خنککاری آب پرفشار: نوک الکترودهای مس-زیرکونیوم (CuZr) جهت جلوگیری از چسبیدن آلومینیوم پس از هر ۵۰ جوش توسط سیستمهای خودکار برادهبرداری و نوکتراش (Tip Dresser) تمیزکاری میشوند.
فصل هجدهم: اتصالات ناهمگن آلومینیوم به مس در شینهها و پایانههای برق (Al-Cu Bimetallic Joints)
اتصال مستقیم آلومینیوم به مس در تابلوهای برق فشار قوی به دلیل تشکیل فازهای بسیار شکننده بینفلزی ($\text{CuAl}_2$) و خوردگی گالوانیک شدید با چالش مواجه است:
- استفاده از اتصالات کابلشوی دوفلزی بیوتکنولوژی (Bimetallic Lugs) تولیدشده به روش جوشکاری اصطکاکی چرخشی (Rotary Friction Welding).
- آبکاری قلع (Tin Plating) یا نقره روی سطح شینههای آلومینیومی جهت کاهش مقاومت تماسی و جلوگیری از خوردگی الکتروشیمیایی.
فصل بیستم: پدیده خوردگی تنشی (SCC) در سازههای جوشکاریشده آلیاژهای منیزیمدار در دماهای بالا
در سازههای جوشکاریشده از جنس آلیاژهای سری ۵۰۰۰ با منیزیم بالای ۳.۵ درصد (نظیر ۵۰۸۳):
- محدودیت دمای کاری پیوسته: در صورتی که سازه جوشکاریشده به طور مداوم در معرض دمای کاری بالای ۶۵ درجه سانتیگراد (مانند بدنه مخازن قیر داغ یا تانکرهای حرارتی) قرار گیرد، اتمهای منیزیم در منطقه HAZ به مرزدانهها نفوذ کرده و شبکه پیوسته فاز آندی بتا ($\text{Al}_3\text{Mg}_2$) را تشکیل میدهند.
- آلیاژ جایگزین ۵۴۵۴ (Al-Mg2.7Mn): برای مخازن و سازههای جوشکاریشده تحت دمای مداوم بین ۶۵ تا ۱۸۰ درجه سانتیگراد، استفاده از آلیاژ ۵۴۵۴ با فیلر اختصاصی ER5554 الزامی است تا از خوردگی تنشی جلوگیری شود.
فصل بیست و یکم: کاربرد رباتیک جوشکاری و بینایی ماشین (Automated Seam Tracking)
در صنایع پیشرفته خودروسازی و واگنسازی قطارهای پرسرعت آلومینیومی:
- سنسورهای ردیابی درز لیزری (Laser Seam Tracking): رصد سهبعدی لبههای اتصال در کسری از ثانیه قبل از رسیدن قوس تورچ و تنظیم خودکار موقعیت الکترود در شکافهای متغیر.
- کنترل تطبیقی پارامترها (Adaptive Control): تنظیم هوشمند آمپراژ و ولتاژ توسط هوش مصنوعی بر اساس دمای فلز پایه جهت مهار اعوجاج و یکنواختی کامل خط جوش.
فصل بیست و دوم: دستورالعمل انبارداری و رطوبتزدایی سیمجوشها و الکترودها
سیمجوشهای آلومینیومی باید تا لحظه مصرف در کیسههای پلمپشده با ماده جاذب رطوبت (سیلیکاژل) نگهداری شوند. در صورت باز شدن بستهبندی در هوای مرطوب، قرقرههای سیم باید حداقل به مدت ۲ ساعت در دمای ۱۰۰ الی ۱۲۰ درجه سانتیگراد درون هیترهای خشککن قرار گیرند تا هرگونه رطوبت سطحی عامل تخلخل تبخیر گردد.
فصل بیست و چهارم: اتصالات هیبرید جوش-چسب و پرچ-چسب (Weld-Bonding & Riv-Bonding)
در سازههای جدارنازک هواپیماها و خودروهای مسابقهای:
- توزیع یکنواخت تنش با چسبهای اپوکسی ساختاری: اعمال لایه چسب الاستیک میان دو ورق و سپس اجرای جوش نقطهای یا پرچکاری، تمرکز تنش در اطراف پرچ را به شدت کاهش داده و عمر خستگی اتصال را تا ۳۰۰ درصد ارتقا میدهد.
- عایقبندی و آببندی ۱۰۰ درصدی: لایه چسب مانع از نفوذ رطوبت و نمک به درزهای داخلی و بروز خوردگی شکافی (Crevice Corrosion) میشود.
فصل بیست و پنجم: بازرسی پیشرفته جوش با امواج التراسونیک آرایه فازی (PAUT)
تست التراسونیک آرایه فازی (Phased Array Ultrasonic Testing) مدرنترین روش NDT برای جوشهای آلومینیومی ضخیم است:
- استفاده از پروبهای ماتریسی با ۶۴ تا ۱۲۸ کریستال پیزوالکتریک و تحریک فازی الکترونیکی جهت اسکن پرتو با زوایای مختلف بدون نیاز به حرکت مکانیکی پروب.
- تصویربرداری مقطعی بلادرنگ (S-Scan / B-Scan) از خط جوش و نمایش دقیق ابعاد، عمق و موقعیت تخلخلها و عدم ذوب ریشه با دقت ۰.۱ میلیمتر.
فصل بیست و هفتم: گازهای پشتیبان ریشه جوش و فیکسچرهای مسی خنکشونده با آب
در جوشکاری لولهها و صفحات آلومینیومی با نفوذ ۱۰۰ درصدی:
- استفاده از تسمههای پشتیبان مسی (Copper Backing Bars) با کانال خنککاری آب و جریان تزریق گاز آرگون مانع از ریزش مذاب ریشه و ایجاد سوختگی و اکسیداسیون پشت درز میشود.
- مس به دلیل هدایت حرارتی بالاتر از آلومینیوم، حرارت اضافی ریشه را به سرعت دفع کرده و از ایجاد فرورفتگی در گرده پشت جوش جلوگیری مینماید.
فصل بیست و هشتم: پرسشهای متداول مهندسی جوشکاری آلومینیوم (FAQ)
۱. چرا جوشکاری آلومینیوم ۶۰۶۱ با سیمجوش ۴۰۴۳ پس از آنودایزینگ سیاه میشود؟
سیلیسیم موجود در فیلر ۴۰۴۳ در فرآیند اسیدکاری آنودایزینگ واکنش داده و رسوب تیره تشکیل میدهد. برای قطعاتی که نیاز به آنودایزینگ دارند باید از سیمجوش منیزیمدار ER5356 استفاده شود.
۲. آیا میتوان آلیاژهای ۷۰۷۵ و ۲۰۲۴ را با جوش ذوبی متصل کرد؟
خیر؛ این آلیاژها به دلیل دامنه انجماد وسیع و درصد بالای روی و مس به شدت دچار ترک انجمادی در حوضچه مذاب میشوند و اتصال آنها منحصراً با پیچ، پرچ یا چسب ساختاری انجام میگیرد.
۳. تفاوت گاز محافظ آرگون خالص با ترکیب آرگون-هلیوم چیست؟
آرگون خالص برای ضخامتهای کمتر از ۶ میلیمتر ایدهآل است. برای ضخامتهای بالاتر، افزودن ۲۵ تا ۵۰ درصد گاز هلیوم دمای قوس را به شدت بالا برده و نفوذ را در مقاطع ضخیم تسهیل میکند.
۴. حداکثر دمای پیشگرم مجاز برای آلیاژهای سری ۵۰۰۰ چقدر است؟
پیشگرم آلیاژهای سری ۵۰۰۰ نباید از ۶۵ الی حداکثر ۱۰۰ درجه سانتیگراد فراتر رود؛ زیرا نگهداری در دمای بالای ۱۰۰ درجه منجر به رسوب فاز بتا و حساسیت به خوردگی در آب دریا میشود.
تامین انواع مقاطع جوشپذیر و فیلر متالهای استاندارد
متالز سیتی تامینکننده تخصصی ورقهای ۶۰۶۱، ۵۰۸۳ دریایی، لولهها و مقاطع آلومینیومی آماده همکاری با کارخانجات سازه و صنایع جوشکاری کشور است.
دریافت پیشفاکتور رسمی و مشاوره فنی