فصل اول: مقدمه، تاریخچه و جایگاه استراتژیک آلیاژهای ۶۰۶۱ و ۷۰۷۵ در صنعت
در تاریخ مهندسی مواد و متالورژی صنعتی، آلومینیوم از یک فلز گرانبها در قرن نوزدهم به دومین فلز پرمصرف بشر پس از فولاد تبدیل شده است. ویژگیهای برجستهای نظیر نسبت استحکام به وزن بالا، مقاومت ذاتی در برابر خوردگی، هدایت حرارتی و الکتریکی عالی و قابلیت بازیافت نامحدود، آلومینیوم را به ستون فقرات صنایع استراتژیک بدل ساخته است. با این حال، آلومینیوم خالص تجاری به دلیل استحکام تسلیم بسیار پایین (حدود ۱۰ تا ۳۰ مگاپاسکال) به تنهایی قادر به تحمل بارهای سنگین مهندسی نیست. به همین دلیل، متالورژیستها از طریق افزودن عناصر آلیاژی و طراحی چرخههای عملیات حرارتی پیچیده، خانوادههای متعددی از آلیاژهای آلومینیوم را توسعه دادهاند.
در میان تمامی گریدهای استاندارد معرفیشده توسط انجمن آلومینیوم آمریکا (AA) و استانداردهای اروپایی DIN EN، دو آلیاژ به عنوان مشهورترین، پرکاربردترین و در عین حال متمایزترین متریالهای ساختاری شناخته میشوند: ورق آلومینیوم ۶۰۶۱ از خانواده آلیاژهای آلومینیوم-منیزیم-سیلیسیم (سری ۶۰۰۰) و ورق آلومینیوم ۷۰۷۵ از خانواده آلیاژهای فوق استحکام آلومینیوم-روی-منیزیم-مس (سری ۷۰۰۰). این دو آلیاژ نماینده دو فلسفه طراحی کاملاً متفاوت در مهندسی مکانیک هستند؛ اولی با تمرکز بر همهکاره بودن، جوشپذیری، مقاومت محیطی و هزینه اقتصادی، و دومی با تمرکز انحصاری بر حداکثرسازی استحکام مکانیکی در حد فولادهای آلیاژی برای کاربردهای حساس هوافضا و تسلیحاتی.
آلیاژ ۶۰۶۱ که در سال ۱۹۳۵ توسعه یافت، در ابتدا با نام ۶۱S شناخته میشد و با هدف ایجاد آلیاژی عملیات حرارتیپذیر با قابلیت جوشکاری و مقاومت به خوردگی عالی وارد بازار شد. در نقطه مقابل، آلیاژ ۷۰۷۵ در سال ۱۹۴۳ توسط شرکت ژاپنی سومیتومو در بحبوحه جنگ جهانی دوم برای ساخت جنگندههای سبکوزن میتسوبیشی زیرو فرموله گردید و سپس توسط صنایع هوایی آمریکا و شرکت آلکوآ استانداردسازی شد تا انقلابی در طراحی هواپیماهای نظامی و موشکی ایجاد کند. امروزه شناخت دقیق تفاوتهای متالورژیکی، مکانیکی و اقتصادی این دو آلیاژ، پیشنیاز حیاتی هر مهندس طراح، مدیر پروژه و کارشناس تامین در انتخاب متریال است.
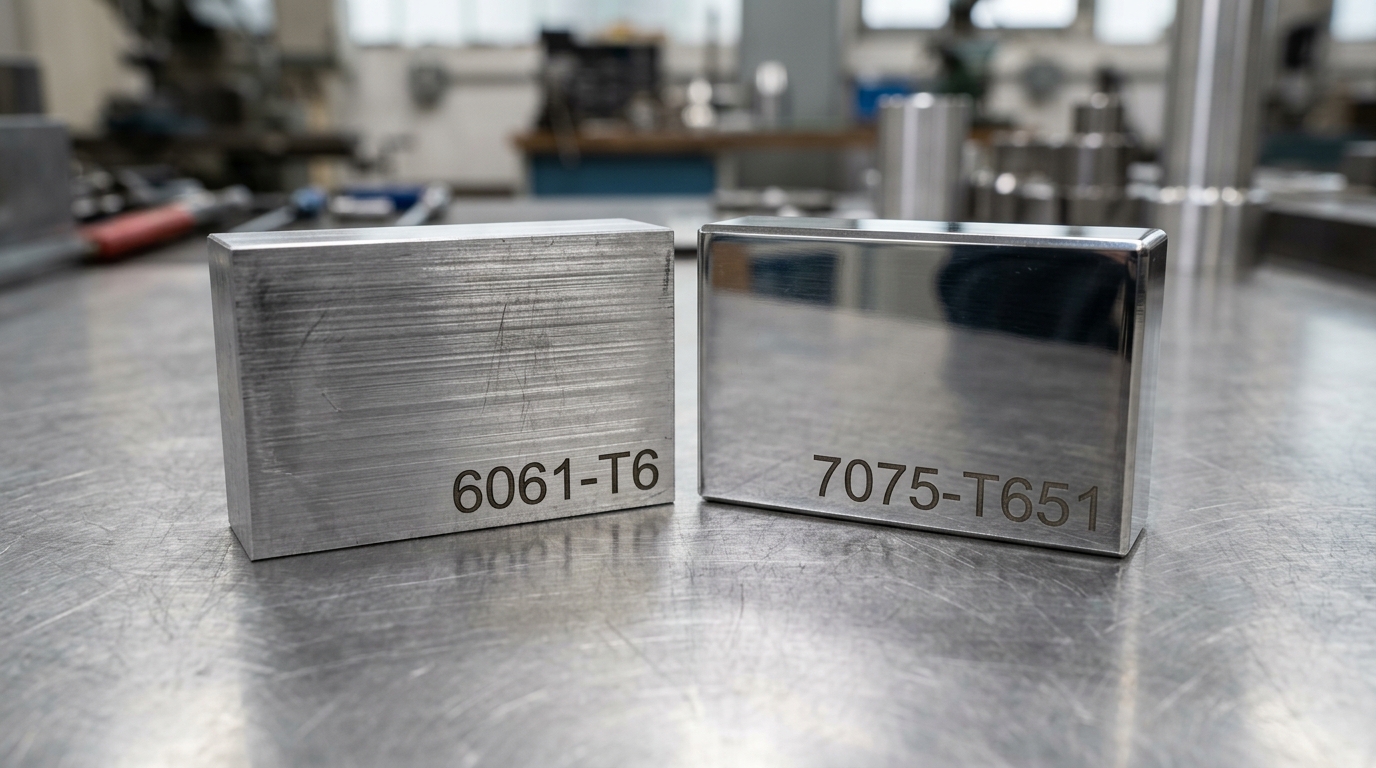
فصل دوم: شیمی آلیاژ و ترمودینامیک فازهای رسوبسختی
رفتار و خواص هر آلیاژ مهندسی مستقیماً از ترکیب شیمیایی و ریزساختار کریستالی آن سرچشمه میگیرد. تفاوت بنیادین میان ۶۰۶۱ و ۷۰۷۵ در عناصر آلیاژی اصلی و نحوه برهمکنش آنها در طی فرآیند رسوبسختی (Precipitation Hardening) نهفته است.
۱. ترکیب شیمیایی استاندارد بر اساس ASTM B209 و EN 573-3:
آلیاژ ۶۰۶۱ دارای ۰.۸ الی ۱.۲ درصد منیزیم (Mg) و ۰.۴ الی ۰.۸ درصد سیلیسیم (Si) به عنوان عناصر اصلی است. نسبت جرمی منیزیم به سیلیسیم در این آلیاژ معمولاً نزدیک به ۱.۷۳ تنظیم میشود تا نسبت استوکیومتری فاز بینفلزی سیلانید منیزیم رعایت گردد. علاوه بر این، ۰.۱۵ الی ۰.۴۰ درصد مس جهت افزایش استحکام، ۰.۰۴ الی ۰.۳۵ درصد کروم برای کنترل رشد دانهها و جلوگیری از خوردگی، و حداکثر ۰.۷ درصد آهن به عنوان ناخالصی کنترلشده در ترکیب وجود دارد.
در مقابل، آلیاژ ۷۰۷۵ یک سیستم آلیاژی بسیار پیچیدهتر و پرآلیاژتر است. عنصر اصلی آن روی (Zn) با غلظت ۵.۱ الی ۶.۱ درصد وزنی است که با ۲.۱ الی ۲.۹ درصد منیزیم و ۱.۲ الی ۲.۰ درصد مس همراهی میشود. مقدار کروم در این آلیاژ بین ۰.۱۸ تا ۰.۲۸ درصد کنترل میشود تا ریزساختار در برابر خوردگی تنشی محافظت گردد. مس موجود در ۷۰۷۵ اگرچه استحکام را به شدت افزایش میدهد، اما مقاومت به خوردگی را تضعیف کرده و حساسیت به ترک در جوشکاری ذوبی را به همراه دارد.
۲. کینتیک رسوبگذاری و مکانیزم افزایش استحکام:
هر دو آلیاژ از طریق عملیات حرارتی انحلال، کوئنچ و پیرسازی مصنوعی (تمپر T6) استحکام مییابند، اما فازهای رسوبی آنها کاملاً متفاوت است:
- در آلیاژ ۶۰۶۱: توالی رسوبگذاری به صورت زیر اتفاق میافتد:
محلول جامد فوقاشباع (SSSS) ➔ مناطق گینیر-پرستون (GP Zones) ➔ فاز نیمهپایدار $\beta”$ ➔ فاز $\beta’$ ➔ فاز تعادلی سیلانید منیزیم ($\beta – \text{Mg}_2\text{Si}$). فاز سوزنیشکل $\beta”$ با ابعاد نانومتری عامل اصلی افزایش استحکام در تمپر T6 است و با ایجاد اعوجاج شبکهای، مانع از لغزش نابجاییها میشود. - در آلیاژ ۷۰۷۵: توالی رسوبگذاری عبارت است از:
محلول جامد فوقاشباع ➔ مناطق کروی GP ➔ فاز شبهپایدار $\eta’$ ➔ فاز تعادلی اتا ($\eta – \text{MgZn}_2$). فاز $\eta’$ با دانسیته حجمی فوقالعاده بالا درون دانهها رسوب میکند. علاوه بر این، برهمکنش مس با منیزیم منجر به رسوب فاز S ($\text{Al}_2\text{CuMg}$) میشود. این فازهای فوقمتراکم موانع فوقالعاده سختی در برابر حرکت نابجاییهای بلوری ایجاد میکنند و استحکام تسلیم را تا دو برابر ۶۰۶۱ ارتقا میدهند.
فصل سوم: مقایسه جامع و تفصیلی خواص مکانیکی و فیزیکی
برای درک عمیقتر تفاوتهای عملکردی، بررسی آزمایشگاهی خواص مکانیکی بر اساس تستهای کشش، سختیسنجی، ضربه و خستگی بر روی مقاطع با تمپرهای استاندارد ضروری است.
| مشخصه متالورژیکی / مکانیکی | آلومینیوم ۶۰۶۱-T6 / T651 | آلومینیوم ۷۰۷۵-T6 / T651 | تفسیر مهندسی و اهمیت کاربردی |
|---|---|---|---|
| استحکام کششی نهایی (UTS) | ۳۱۰ MPa (۴۵ ksi) | ۵۷۲ MPa (۸۳ ksi) | ۷۰۷۵ تا ۸۴٪ توان باربری کششی بالاتری قبل از گسیختگی دارد. |
| تنش تسلیم (Yield Strength) | ۲۷۶ MPa (۴۰ ksi) | ۵۰۳ MPa (۷۳ ksi) | آستانه تغییر شکل دائمی در ۷۰۷۵ معادل فولاد ساختمانی St52 است. |
| سختی برینل (HBW 10/500) | ۹۵ HBW | ۱۵۰ HBW | مقاومت به سایش، فرورفتگی، سوراخکاری و لهیدگی سطحی. |
| مدول الاستیسیته (E) | ۶۸.۹ GPa | ۷۱.۷ GPa | صلبیت الاستیک در برابر خمش و کمانش سازهای. |
| مدول برشی (G) | ۲۶ GPa | ۲۶.۹ GPa | مقاومت قطعات دوار در برابر تنشهای پیچشی. |
| چقرمگی شکست ($K_{IC}$) | ۲۹ الی ۳۵ $\text{MPa}\sqrt{\text{m}}$ | ۲۰ الی ۲۹ $\text{MPa}\sqrt{\text{m}}$ | ۶۰۶۱ مقاومت بیشتری در برابر رشد ترکهای ناگهانی دارد. |
| حد خستگی (Fatigue Endurance) | ۹۶.۵ MPa (در $5\times 10^8$ چرخه) | ۱۵۹ MPa (در $5\times 10^8$ چرخه) | تحمل بارهای متناوب و نوسانی دینامیکی در طول زمان. |
| ازدیاد طول نسبی (Elongation) | ۱۲ الی ۱۷ ٪ | ۸ الی ۱۱ ٪ | انعطافپذیری و جذب انرژی پلاستیک در بارگذاری ضربهای. |
| چگالی (Density) | ۲.۷۰ $\text{g/cm}^3$ | ۲.۸۱ $\text{g/cm}^3$ | ۷۰۷۵ به دلیل حضور روی و مس حدود ۴٪ سنگینتر است. |
| رسانایی حرارتی | ۱۶۷ $\text{W/m}\cdot\text{K}$ | ۱۳۰ $\text{W/m}\cdot\text{K}$ | ۶۰۶۱ راندمان دفع حرارت بالاتری در هیتسینکها دارد. |
| رسانایی الکتریکی | ۴۳ ٪ IACS | ۳۳ ٪ IACS | قابلیت انتقال جریان الکتریکی در سیستمهای توزیع برق. |
| دمای ذوب | ۵۸۲ الی ۶۵۲ °C | ۴۷۷ الی ۶۳۵ °C | دامنه ذوب پایینتر در ۷۰۷۵ حساسیت به حرارت را افزایش میدهد. |
از جدول فوق مشخص میشود که اگر هدف طراحی، حداقلسازی وزن برای یک بار مکانیکی معین باشد، میلگرد آلومینیوم ۷۰۷۵ به دلیل نسبت استحکام به وزن بینظیر (Strength-to-Weight Ratio) بالاترین کارایی را ارائه میدهد. اما اگر چقرمگی، شکلپذیری، جذب ضربه و تحمل بار در دماهای متغیر مدنظر باشد، ورق ۶۰۶۱ انتخابی ایمنتر و مطمئنتر خواهد بود.
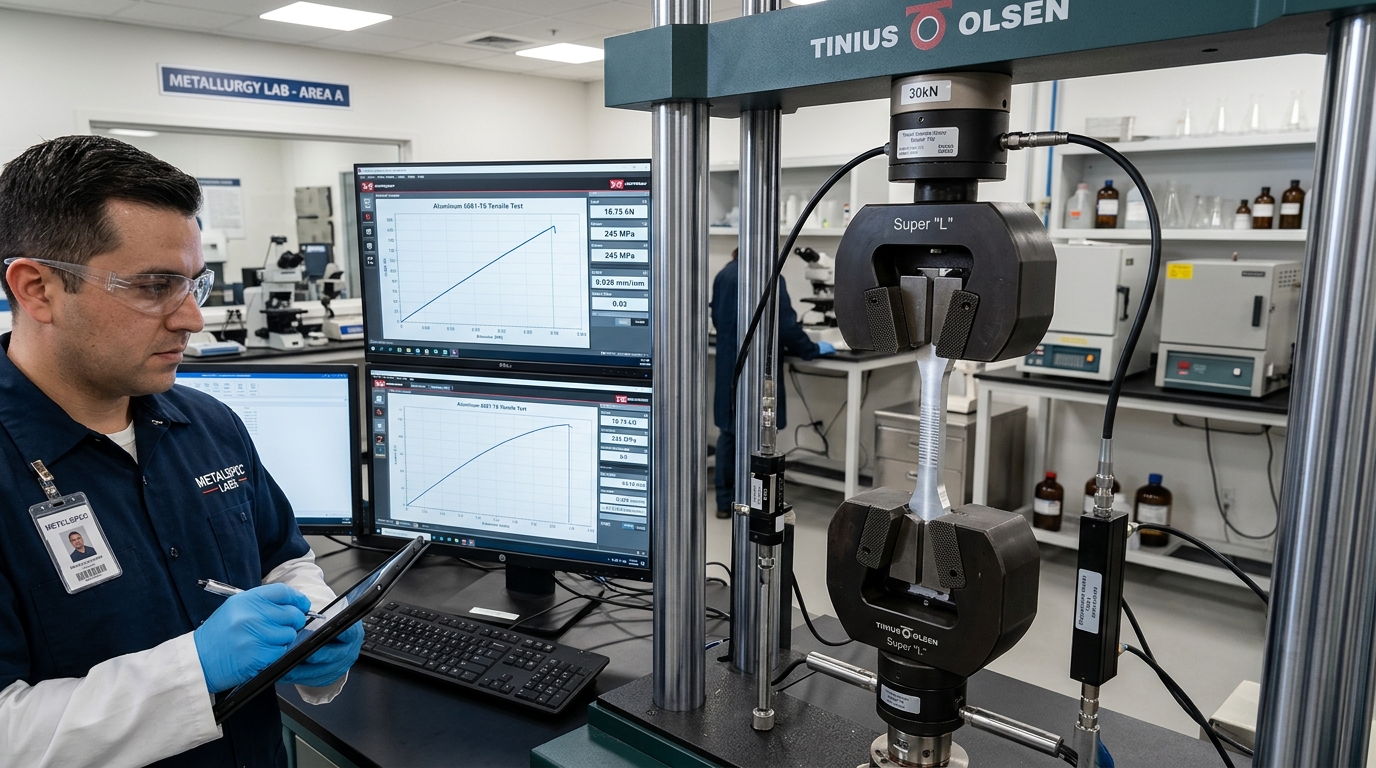
فصل چهارم: قابلیت جوشکاری ذوبی و اتصالات ساختاری
یکی از بزرگترین نقاط تمایز میان این دو آلیاژ، رفتار آنها در فرآیندهای اتصال و جوشکاری است.
۱. جوشکاری آلومینیوم ۶۰۶۱:
آلیاژ ۶۰۶۱ به عنوان یکی از جوشپذیرترین آلیاژهای ساختاری جهان شناخته میشود. این آلیاژ به راحتی با فرآیندهای قوس تحت گاز محافظ نظیر TIG (GTAW) و MIG (GMAW) جوشکاری میگردد. با این حال، به دلیل متالورژی رسوبسختی، حرارت ورودی حوضچه مذاب باعث حل شدن فازهای بینفلزی $\beta”$ در ناحیه متاثر از حرارت (HAZ) میشود. این پدیده منجر به افت استحکام تسلیم تا حدود ۳۰ الی ۴۰ درصد در ناحیه جوش میگردد. برای جبران این افت، مهندسان یا مقطع جوش را با فیلرهای با استحکام بالاتر نظیر ER5356 جوشکاری میکنند و یا کل سازه را پس از جوشکاری مجدداً تحت عملیات حرارتی کامل T6 قرار میدهند.
۲. چالش جوشکاری آلومینیوم ۷۰۷۵:
آلیاژ ۷۰۷۵ در رده آلیاژهای غیرقابل جوشکاری ذوبی (Non-Weldable by Fusion) طبقهبندی میشود. دلایل متالورژیکی این ممنوعیت عبارتند از:
- دامنه انجماد گسترده (Broad Solidification Range): فاصله زیاد میان دمای شروع انجماد (Liquidus) و پایان انجماد (Solidus) باعث ایجاد فازهای مذاب با نقطه ذوب پایین در مرزدانهها در مراحل پایانی خنککاری میشود.
- حساسیت شدید به ترکخوردگی گرم (Hot Tearing): انقباض حرارتی شدید حین انجماد همراه با فازهای غنی از روی و مس باعث شکست میکروسکوپی مرزدانهها و ایجاد ترکهای داخلی عمیق در خط جوش میشود.
به همین دلیل، در صنایع هوایی، نظامی و خودروهای مسابقهای، قطعات ساختهشده از تسمه و پروفیل ۷۰۷۵ منحصراً با استفاده از اتصالات مکانیکی نظیر پیچ و مهرههای فولاد آلیاژی/تیتانیومی، پرچهای هوانوردی (Hi-Lok) و یا چسبهای ساختاری اپوکسی متصل میشوند. تنها روش جوشکاری مجاز برای ۷۰۷۵، جوشکاری اصطکاکی اغتشاشی (Friction Stir Welding – FSW) است که در حالت جامد و بدون ذوب فلز پایه اجرا میگردد.
فصل پنجم: ماشینکاری پرسرعت CNC، تراشکاری و کیفیت پرداخت سطح
در کارگاههای ساخت و تولید و قطعهسازی مدرن، سرعت برادهبرداری (MRR)، طول عمر ابزار و کیفیت سطح نهایی مستقیماً حاشیه سود تولید را تعیین میکنند.
۱. ماشینکاری آلومینیوم ۷۰۷۵-T651:
آلیاژ ۷۰۷۵ یکی از لذتبخشترین متریالها برای فرزکاری و تراشکاری CNC است. سختی ۱۵۰ برینل این آلیاژ مانع از تغییر شکل لبههای قطعه در حین برش میشود. برادهها بسیار شکننده بوده و به سرعت از منطقه برش جدا میشوند. در تراشکاری قطعات دقیق هیدرولیک، شفتها و قالبهای صنعتی با استفاده از میلگرد ۷۰۷۵، دستیابی به تلرانسهای بسته صدم میلیمتر و صافی سطح آینهای (Ra < 0.4 µm) با سرعتهای برشی تا ۸۰۰ متر بر دقیقه به آسانی امکانپذیر است.
۲. ماشینکاری آلومینیوم ۶۰۶۱-T651:
آلیاژ ۶۰۶۱ نیز قابلیت ماشینکاری بسیار مطلوبی دارد، اما به دلیل نرمی بیشتر نسبت به ۷۰۷۵ و چقرمگی بالاتر، برادههای آن تمایل دارند به صورت نواری ممتد و فنری خارج شوند. این برادهها در صورت عدم استفاده از اینسرتهای مجهز به برادهشکن (Chip Breaker)، ممکن است به دور ابزار یا قطعهکار بپیچند. همچنین خطر پدیده لبهانباشته (BUE) در ۶۰۶۱ بیشتر است که با افزایش زاویه براده ابزار (+۱۵ تا +۲۲ درجه)، استفاده از اینسرتهای صیقلی کارباید بدون پوشش و پاشش مداوم امولسیون آبصابون فشار بالا کنترل میشود.
۳. اهمیت فوقالعاده تمپر T651:
برای هر دو آلیاژ، سفارش مقاطع با تمپر T651 (تنشزدایی کششی) برای فرزکاری قطعات نامتقارن، خشنکاریهای عمیق و تخلیه حجم بالای براده الزامی است. کشش مکانیکی اعمالشده پس از کوئنچ مانع از اعوجاج، خمیدگی و انحراف تلرانس پس از اتمام ماشینکاری میشود.
فصل ششم: رفتار در برابر خوردگی، محیطهای اسیدی و فرآیندهای آنودایزینگ
۱. مقاومت به خوردگی:
آلومینیوم ۶۰۶۱ در مجاورت هوا به سرعت یک لایه اکسید سطحی پیوسته، چسبنده و خودترمیمشونده از جنس آلومینا ($\text{Al}_2\text{O}_3$) تشکیل میدهد که متریال را در برابر اتمسفر مرطوب، آب شیرین و حتی محیطهای معتدل صنعتی محافظت میکند. در نقطه مقابل، حضور غلظت بالای عنصر مس (تا ۲ درصد) در آلیاژ ۷۰۷۵ ساختار دوفازی الکتروشیمیایی ایجاد کرده و پتانسیل خوردگی گالوانیک موضعی را به شدت بالا میبرد. ۷۰۷۵ در آب دریا، رطوبت شدید و مجاورت نمک دچار خوردگی حفرهای (Pitting) و لایهای (Exfoliation) میشود و در صورت اعمال تنش کششی همزمان، مستعد پدیده شکست خوردگی تنشی (SCC) خواهد بود.
۲. قابلیت آنودایزینگ:
- آلیاژ ۶۰۶۱: یکی از بهترین گریدهای آلومینیوم برای انواع فرآیندهای آنودایزینگ است. در آنودایزینگ تزیینی (نوع ۲ بر اساس MIL-A-8625) پوششی شفاف و یکنواخت با قابلیت جذب فوقالعاده رنگهای دکوراتیو ایجاد میکند. در آنودایزینگ سخت (نوع ۳)، لایهای به ضخامت ۵۰ میکرومتر با سختی سطحی فراتر از ۶۰ راکول سی (HRC) تشکیل میدهد.
- آلیاژ ۷۰۷۵: به دلیل حضور مس، آنودایزینگ تزیینی روی آن کدر، خاکستری و غیریکنواخت میشود. با این حال، اجرای آنودایزینگ سخت صنعتی (Hard Anodize) با کنترل دقیق دمای وان اسیدسولفوریک به عنوان یک لایه حفاظتی حیاتی برای قطعات نظامی و هوایی ۷۰۷۵ الزامی است. همچنین در شیتهای هوایی، استفاده از روکش آلومینیوم خالص بر روی هسته ۷۰۷۵ که با نام تجاری آلکلد (Alclad 7075) شناخته میشود، مقاومت به خوردگی فوقالعادهای ایجاد میکند.
فصل هفتم: ماتریس راهنمای کاربردهای صنعتی و مقایسه اقتصادی
انتخاب نهایی میان ۶۰۶۱ و ۷۰۷۵ همواره تابعی از الزامات عملکردی، استانداردهای ایمنی و بودجه پروژه است:
۱. کاربردهای تخصصی آلومینیوم ۶۰۶۱:
- سازههای مهندسی و معماری: شاسی خودروهای برقی، فریم کامیونها، پلهای متحرک، اسکلههای آلومینیومی و سازههای دکل مخابراتی.
- تجهیزات دریایی غیربدنه: دکل قایقهای بادبانی، نردهها و گریتینگهای مقاوم به اتمسفر ساحلی.
- خطوط پایپینگ و مخازن تحت فشار: مخازن غواصی، سیستمهای هیدرولیک پنوماتیک و لوله آلومینیوم ۶۰۶۱.
- بیسپلیتها و فیکسچرهای صنعتی: صفحات مرجع ماشینکاری، جیگها و بازوهای رباتیک استاندارد.
۲. کاربردهای استراتژیک آلومینیوم ۷۰۷۵:
- صنایع هوانوردی و فضایی: اسپارهای بال هواپیما، فریمهای بدنه جنگندهها، پایههای ارابه فرود، پوسته موشکها و تجهیزات ماهوارهای.
- صنایع دفاعی و تسلیحاتی: بدنه سلاحهای سبک و انفرادی (مانند رسیورهای تفنگ M16 و AR-15)، خشابهای سبک و ادوات زرهی سبک.
- قالبسازی دقیق تزریق پلاستیک: قالبهای پیشسری و تولید انبوه با انتقال حرارت ۴ برابر سریعتر از فولادهای قالب (P20).
- تجهیزات ورزشی و مسابقهای فوق حرفهای: فریم دوچرخههای مسابقهای، کارابینهای صخرهنوردی، شاسی خودروهای فرمول یک و محورهای انتقال قدرت مسابقهای.
۳. تحلیل اقتصادی و بهای تمامشده:
قیمت خام آلیاژ ۷۰۷۵ به دلیل درصد بالای عناصر گرانقیمت (فلز روی خالص و مس با گرید الکترولیتی) و پیچیدگی فرآیندهای همگنسازی شمش و چرخههای چندمرحلهای عملیات حرارتی، معمولاً بین ۴۰ تا ۶۵ درصد گرانتر از آلیاژ ۶۰۶۱ است. بنابراین، در اصول مهندسی ارزش (Value Engineering)، در صورتی که تنشهای اعمالی قطعه با ضریب اطمینان مناسب توسط ۶۰۶۱ پوشش داده شود، انتخاب ۷۰۷۵ صرفاً هزینه غیرضروری به پروژه تحمیل میکند. اما در جایی که کاهش هر گرم وزن سازه یا دستیابی به ابعاد فشرده با بالاترین حد استحکام حیاتی است، ۷۰۷۵ اقتصادیترین گزینه فنی خواهد بود.
فصل هشتم: تحلیل موردی شکستهای متالورژیکی در کاربردهای واقعی (Failure Case Studies)
بررسی نمونههای واقعی شکست در صنایع پیشرفته نشان میدهد که عدم انطباق آلیاژ با شرایط کاری میتواند منجر به خسارات جبرانناپذیر شود:
مورد اول: شکست ترد در پین تعلیق خودروی مسابقهای (آلیاژ انتخابی نادرست: ۶۰۶۱ به جای ۷۰۷۵)
در یک پروژه خودروی فرمول دانشجویی، طراحان به منظور کاهش هزینه، پینهای متصلکننده طبقهای سیستم تعلیق دوجناقی را از جنس میلگرد ۶۰۶۱-T6 تراشکاری کردند. در حین مسابقه و در اثر ترمزگیری شدید همراه با ضربه دستانداز، گشتاور خمشی فراتر از تنش تسلیم ۲۷۶ مگاپاسکال ۶۰۶۱ رفت و قطعه دچار تغییر شکل پلاستیک و سپس برش ناگهانی گردید. جایگزینی متریال با میلگرد ۷۰۷۵-T651 با تنش تسلیم فراتر از ۵۰۰ مگاپاسکال، ضریب اطمینان را به بیش از ۲.۲ رساند و شکست را به طور کامل ریشهکن کرد.
مورد دوم: ترک خوردگی تنشی (SCC) در فریم بدنه شناور دریایی (آلیاژ انتخابی نادرست: ۷۰۷۵-T6 به جای ۶۰۶۱ یا ۵۰۸۳)
یک سازنده شناورهای تندرو، استیفنرهای تقویتی بدنه را از جنس تسمه ۷۰۷۵-T6 انتخاب کرده بود. با وجود پوشش رنگ، نفوذ رطوبت و نمک دریا همراه با تنشهای کششی ناشی از انحنای بدنه، پس از ۱۸ ماه باعث آغاز ترکهای بیندانهای ناشی از SCC در مرزدانههای فاز $\eta$ گردید. با مهندسی مجدد و استفاده از ورق ۶۰۶۱-T6 و یا آلیاژ دریایی ۵۰۸۳، مقاومت به خوردگی در آب شور تضمین گردید.
فصل نهم: پروتکلهای بازرسی کیفی، سرتیفیکیت متالورژی (MTC) و تستهای غیرمخرب (NDT)
هنگام خرید شیتها و مقاطع آلومینیوم مهندسی، اطمینان از اصالت گرید و سلامت متالورژیکی نیازمند اخذ و اعتبارسنجی سرتیفیکیت کارخانه (Mill Test Certificate – MTC) بر اساس استانداردهای EN 10204 Type 3.1 است. موارد الزامی در بازرسی عبارتند از:
- آنالیز طیفسنجی کوانتومتری (OES): اندازهگیری دقیق درصد وزنی ۱۱ عنصر آلیاژی جهت تفکیک قطعی ۶۰۶۱ (سیلیکون و منیزیم) از ۷۰۷۵ (روی و مس).
- تست کشش یونیورسال (Tensile Test): اعتبارسنجی تنش تسلیم $R_{p0.2}$ و استحکام کششی $R_m$ طبق استاندارد ASTM E8M.
- تست غیرمخرب التراسونیک (UT): بر اساس استاندارد AMS-STD-2154 جهت اطمینان از عدم وجود حفرات انقباضی (Shrinkage Cavities)، مکهای گازی و ترکهای داخلی در بلوکها و شیتهای ضخیم ۷۰۷۵.
- سختیسنجی پرتابل وبستر و برینل: تست سریع کارگاهی با دستگاه وبستر گرید B برای تفکیک سریع تمپر T6 (سختی بالای ۱۴ وبستر) از تمپرهای نرم یا آنیلشده.
فصل یازدهم: رفتار مکانیکی در دماهای غیرعادی (دماهای کاری بالا و شرایط کرایوژنیک)
در بسیاری از کاربردهای مهندسی پیشرفته، سازهها در معرض دماهای غیرعادی قرار دارند. بررسی تغییرات استحکام و پایداری متالورژیکی در این شرایط حیاتی است:
۱. رفتار در دماهای بالا (محیطهای موتور و اصطکاک حرارتی):
هر دو آلیاژ ۶۰۶۱ و ۷۰۷۵ آلیاژهای پیرسخت هستند و قرار گرفتن مداوم در دماهای بالاتر از ۱۵۰ درجه سانتیگراد منجر به پدیده پیرسازی بیش از حد (Overaging) و درشتشدن فازهای رسوبی نانومتری میشود. در دمای ۲۰۰ درجه سانتیگراد، استحکام تسلیم آلیاژ ۷۰۷۵ پس از ۱۰ ساعت تا ۶۰ درصد افت میکند. آلیاژ ۶۰۶۱ پایداری حرارتی نسبتاً بهتری تا دمای ۱۷۰ درجه نشان میدهد، اما برای کاربردهای پیوسته در دمای بالای ۲۰۰ درجه سانتیگراد، هیچیک از این دو آلیاژ مناسب نبوده و باید از آلیاژهای سری ۲۰۰۰ (مانند ۲۲۱۹ و ۲۶۱۸) استفاده شود.
۲. رفتار در دماهای فوقسرد و زیر صفر (Cryogenic Applications):
بر خلاف فولادهای کربنی که در دماهای زیر صفر دچار پدیده افت شدید چقرمگی و شکست ترد میشوند، ساختار شبکه بلوری مکعبی مرکز سطحی (FCC) آلومینیوم فاقد دمای گذار شکلپذیر به ترد (DBTT) است. در آلیاژ ۶۰۶۱-T6، با کاهش دما تا منفی ۱۹۶ درجه سانتیگراد (نیتروژن مایع)، نه تنها استحکام تسلیم و کششی بین ۲۰ تا ۳۰ درصد افزایش مییابد، بلکه چقرمگی شکست و ازدیاد طول نیز حفظ شده یا بهبود مییابد. آلیاژ ۷۰۷۵ نیز در دماهای کرایوژنیک افزایش استحکام چشمگیری دارد، اما چقرمگی اولیه پایینتر آن نیازمند ملاحظات دقیق طراحی در اتصالات تحت ضربه است.
فصل دوازدهم: پرسشهای متداول پیشرفته متالورژیکی (FAQ)
۱. تفاوت مقاومت به خستگی در آلیاژهای ۶۰۶۱ و ۷۰۷۵ در بارهای سیکلی چیست؟
حد خستگی آلیاژ ۷۰۷۵-T6 در حدود ۱۵۹ مگاپاسکال است که بیش از ۶۰ درصد بالاتر از حد خستگی ۹۶ مگاپاسکالی آلیاژ ۶۰۶۱ میباشد. به همین دلیل در قطعاتی که تحت ارتعاشات مداوم و چرخههای بارگذاری مکرر قرار دارند (مانند بالگردها و سیستمهای تعلیق)، ۷۰۷۵ عمر خستگی بسیار طولانیتری ارائه میدهد.
۲. آیا میتوان آلیاژ ۷۰۷۵ را خمکاری یا فرمدهی کرد؟
در تمپر T6 به دلیل ازدیاد طول پایین (حدود ۹ درصد) و استحکام تسلیم بالا، خمکاری تند ۷۰۷۵ منجر به ترکهای عمیق در لایه بیرونی خمش میشود. برای فرمدهی پیچیده، قطعه باید در تمپر O (آنیل شده) شکل داده شود و سپس تحت عملیات حرارتی کامل انحلال، کوئنچ و پیرسازی مصنوعی به تمپر T6 برسد.
۳. تفاوت تمپرهای T6 و T73 در آلیاژ ۷۰۷۵ چیست؟
تمپر T6 بالاترین استحکام تسلیم را تامین میکند اما در محیطهای خورنده مستعد پدیده شکست ناشی از خوردگی تنشی (SCC) است. تمپر T73 که با پیرسازی دومرحلهای در دمای بالاتر (Overaging) تولید میشود، استحکام تسلیم را حدود ۱۰ الی ۱۵ درصد کاهش میدهد اما مقاومت به خوردگی تنشی و چقرمگی شکست را تا دو برابر بهبود میبخشد.
۴. کدام آلیاژ برای قطعات الکترونیکی و شینههای برق مناسبتر است؟
آلیاژ ۶۰۶۱ با رسانایی الکتریکی ۴۳ درصد IACS و هدایت حرارتی ۱۶۷ وات بر متر کلوین، به مراتب از ۷۰۷۵ (با رسانایی ۳۳٪ IACS) برتر است و اتلاف انرژی کمتری در انتقال جریان الکتریکی ایجاد میکند.
مشاوره تخصصی متالورژی و استعلام قیمت روز مقاطع
مجموعه متالز سیتی تامینکننده دستاول انواع شیتها، میلگردها، لولهها و بلوکهای مهندسی ۶۰۶۱ و ۷۰۷۵ با ارائه سرتیفیکیت معتبر آزمایشگاهی آماده همکاری با صنایع پیشرفته کشور است.
دریافت پیشفاکتور رسمی شرکتی